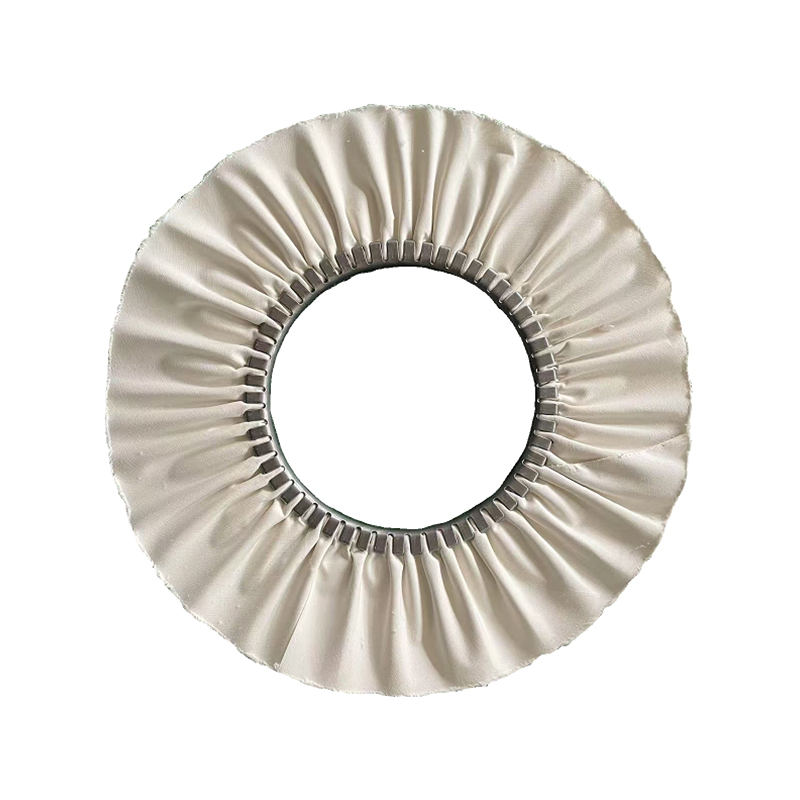
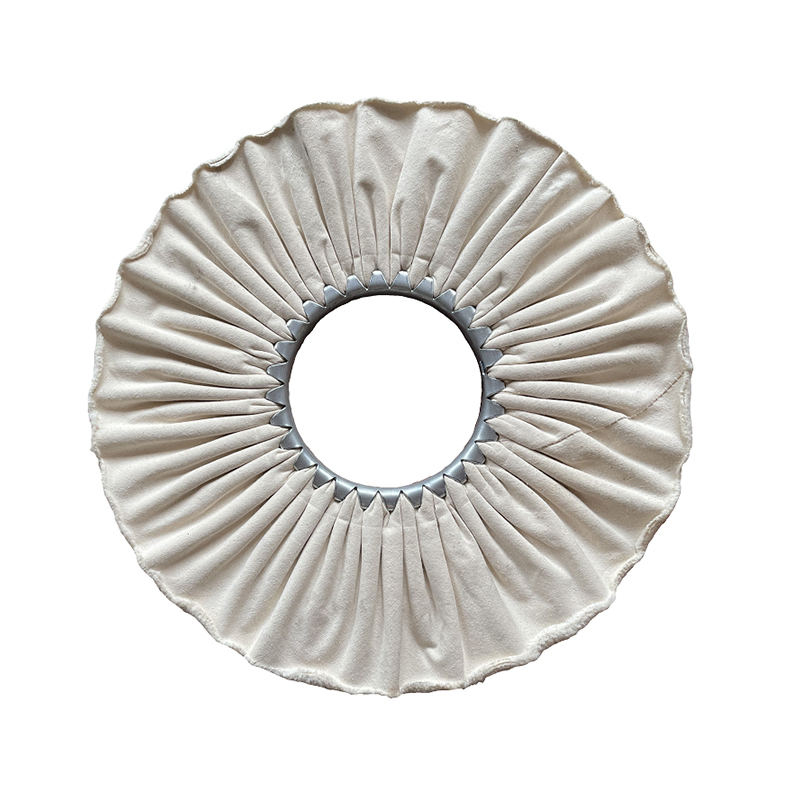
A vindhjul — også almindeligt omtalt som et luftvejspudser, ventileret buff eller bias airway buff — er en højtydende poleringsværktøj designet specielt til de sidste eller mellemliggende stadier af metaloverfladebehandling . I modsætning til sisal- eller syede bomuldshjul, der prioriterer aggressiv materialefjernelse, er vindhjulet konstrueret til præcision: dets plisserede, foldede stofkonstruktion skaber indvendige luftkanaler, der tillader kontinuerlig luftstrøm gennem hjulet under drift. Denne ventilation afleder aktivt varme fra både hjulet og arbejdsemnets overflade, hvilket muliggør længere uafbrudte poleringskørsler, mere ensartet massefordeling og en renere, lysere slutfinish end konventionelle polerskiver typisk kan levere.
Rent praktisk er vindhjul det foretrukne værktøj til at opnå finish i spejlniveau på rustfrit stål, aluminium, messing, kobber, zinklegering og en bred vifte af ikke-jernholdige metaller. De bruges i vid udstrækning på tværs af bilfremstilling, hardwareproduktion, fremstilling af køkkenudstyr, møbelmetalarbejde, byggematerialer og elektropletteringsforbehandlingsarbejdsgange. Uanset om du køber vindhjul til en industriel poleringslinje med høj gennemstrømning eller vælger en til præcist efterbehandlingsarbejde, er det vigtigt at forstå, hvordan de er bygget, hvordan de opfører sig, og hvordan man parrer dem korrekt med poleringsmasser for at få ensartede, professionelle resultater.
Denne vejledning dækker det fulde billede: vindhjuls konstruktion og mekanik, farvekodede behandlingskvaliteters rolle, sammensætning efter metaltype, anvendelsesindustrier, en praktisk sammenligning med alternative hjultyper og en trin-for-trin arbejdsgang for at opnå en ægte spejlfinish.
Hvad gør en Vindhjul Anderledes: Luftvejskonstruktionen forklaret
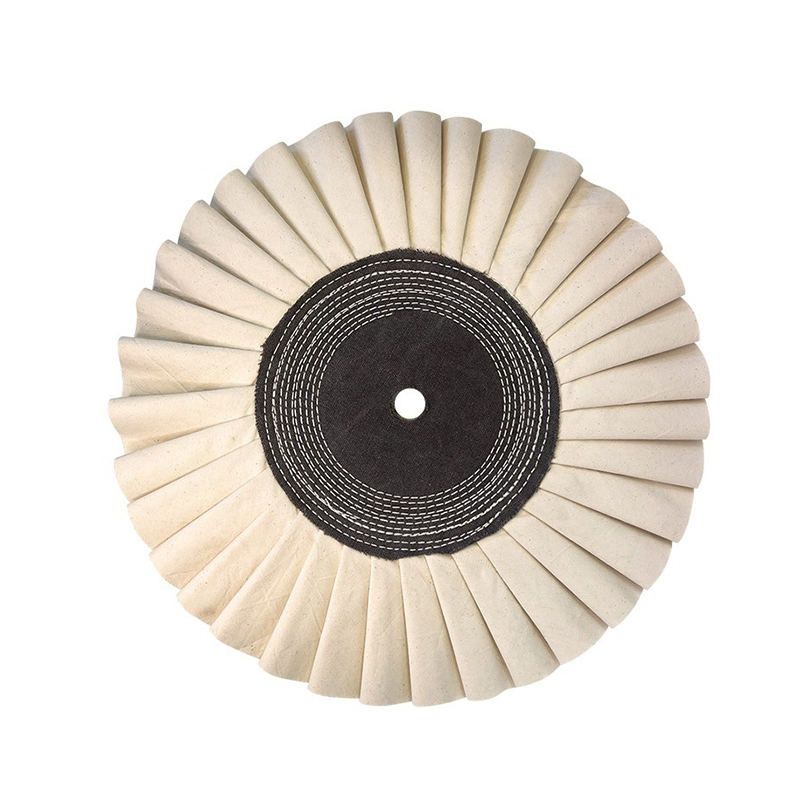
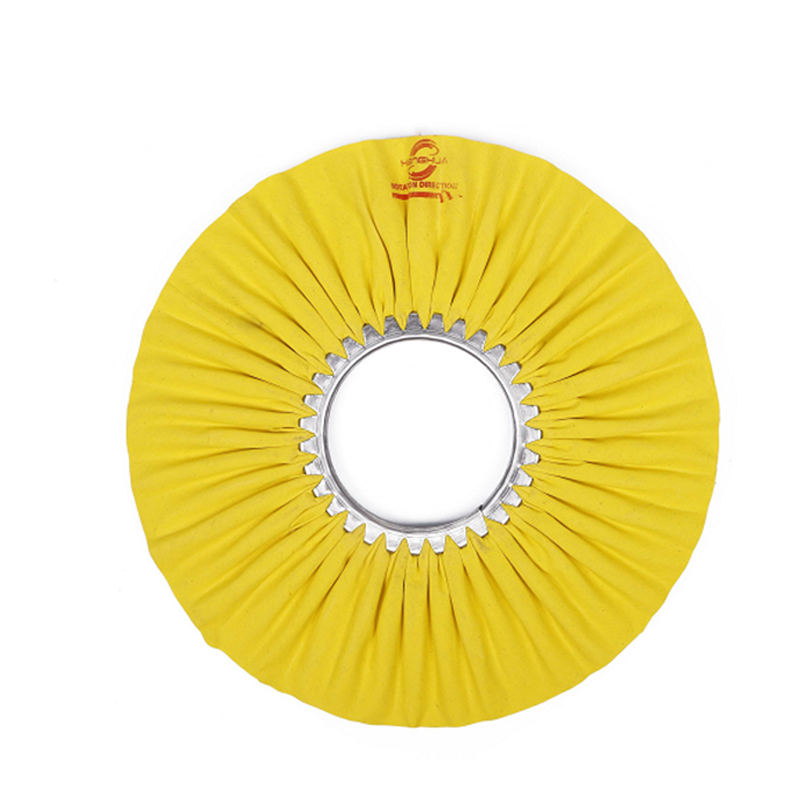
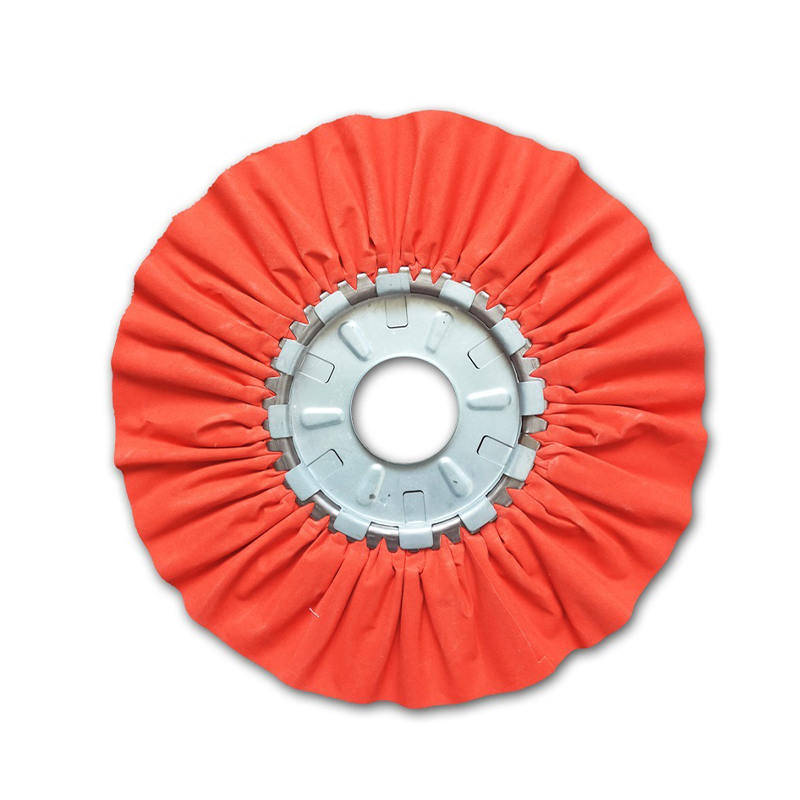
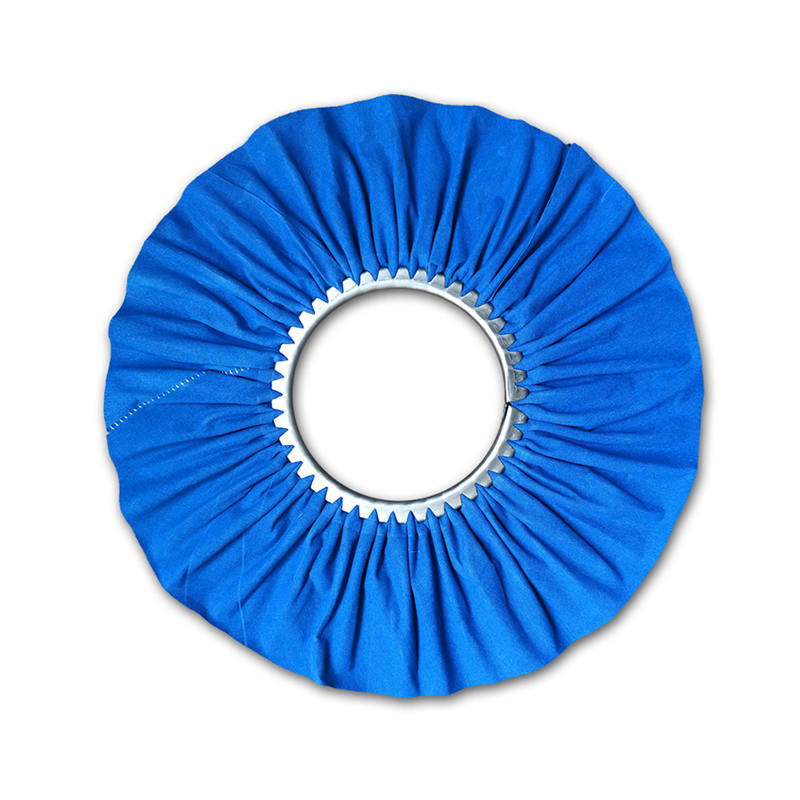
Det afgørende træk ved et vindhjul er dets plisserede, foldede struktur. I modsætning til et konventionelt polerhjul - som er bygget af flade lag af bomuld, muslin eller sisal stablet parallelt med hinanden - er et vindhjul konstrueret ved at fastgøre flere lag bomuldsdug til en central stålklinchring på en måde, der tvinger hvert lag til at danne en radial fold eller fold. Disse folder rager udad fra midten og skaber en hjulflade, der består af hundredvis af individuelle stofkanter i stedet for en glat flad overflade.
De praktiske konsekvenser af dette design er betydelige:
- Aktiv ventilation: Kanalerne mellem hvert læg tillader luft at bevæge sig frit gennem hjulkroppen under rotation. Denne luftstrøm fører varme væk fra kontaktzonen kontinuerligt, hvilket forhindrer den termiske opbygning, der kan misfarve bløde metaller eller hærde polermasse på hjulets overflade for tidligt.
- Forbedret sammensætningsretention: Hvert læg fungerer som en lille lomme, der holder og frigiver polermasse, når hjulet roterer mod emnet. Dette giver en mere jævn og vedvarende sammensætning end fladlagshjul, hvilket reducerer hyppigheden af genpåføring under længere poleringssessioner.
- Kantkontakt polering: Vindhjul er designet til kantpolering - teknikken til at presse emnet mod den ydre kant af hjulfladen i stedet for den flade side. Denne kantkontakt koncentrerer poleringstrykket præcist, hvilket gør vindhjul velegnede til profilerede, buede eller kompleks geometriske emner.
- Kølere overfladetemperatur: Fordi ventilationen aktivt håndterer varmen, kan vindhjulene betjenes i længere perioder, før emnet eller hjulet skal køle af. Dette er en vigtig effektivitetsfordel ved anvendelser med store overfladearealer såsom rustfri ståltanke, aluminiumspaneler, trailerkarosserier og arkitektonisk beklædning.
Stålets centerplade eller clinch-ringen i hjulets kerne er ikke blot en monteringskomponent - den fungerer også som en køleplade og et strukturelt anker, der holder folderne under konstant spænding under højhastighedsrotation. Standard vindhjul er bygget til driftshastigheder typisk i området fra 2.000 til 3.500 omdr./min. afhængigt af hjuldiameteren, og centerringen spiller en afgørende rolle for at forhindre delaminering ved disse hastigheder. Brug altid en selvcentrerende sikkerhedsflange ved montering af et vindhjul for at sikre sikker fastspænding og forhindre, at stoflagene adskilles fra midterringen under drift.
Forståelse Vindhjul Farvekoder og behandlingsgrader
Et af de mest praktiske aspekter ved at arbejde med vindhjul er det standardiserede farvekodningssystem, der bruges på tværs af industrien til at angive behandlingsgraden og den relative stivhed af hvert hjul. Farverne er ikke dekorative - hver af dem signalerer et bestemt niveau af stoffasthed, et tilsvarende trin i poleringsprocessen og en anbefalet metaltype. Forståelse af dette system gør det muligt for operatører at vælge det rigtige hjul øjeblikkeligt uden forsøg og fejl.
| Farve | Stivhedsniveau | Poleringsstadie | Primær Metal Egnethed | Typisk sammensatte parring |
|---|---|---|---|---|
| Blå (møllebehandlet) | Højest | Trin 1 — Skær polering | Rustfrit stål, hårde legeringer | Sort smergelblanding |
| Rød (behandlet) | Høj | Trin 1 — Skær polering | Rustfrit stål | Sort magi / grå forbindelse |
| Orange (behandlet) | Medium-Høj | Trin 1 — Skær polering | Aluminium, ikke-jernholdige metaller | Brun tripoliforbindelse |
| Gul (møllebehandlet) | Medium | Trin 2 — Farvepolering | Aluminium, messing, kobber | Grøn rouge blanding |
| Pink (behandlet) | Mellem-blød | Trin 2 — Farvepolering | Rustfrit stål (second pass) | Gul deluxe blanding |
| Hvid / Domet Flanell | Blødeste | Trin 3 — Endelig spejlfinish | Alle metaller, plast, trælak | Hvid diamant / blå rouge / lilla rouge |
Det underliggende princip er ligetil: stivere hjul skærer mere aggressivt, mens blødere hjul giver finere farve og glans . En korrekt udført poleringssekvens bevæger sig gradvist fra hårdere, mere aggressive hjul parret med grovere forbindelser i de tidlige stadier, mod blødere hjul med finere efterbehandlingsblandinger i sidste fase. Forsøg på at springe etaper over - for eksempel påføring af et blødt hvidt flannelvindhjul direkte på en stærkt ridset rustfri ståloverflade - vil ikke give en spejlfinish; det vil simpelthen polere over ridserne uden at fjerne dem, hvilket resulterer i en diset, ujævn overflade.
Det er vigtigt at bemærke, at farvekonventionerne kan variere lidt mellem producenterne. Kontroller altid stivheden og anvendelsesdata fra din specifikke leverandør i stedet for udelukkende at stole på farve som en absolut vejledning. Når det er sagt, afspejler den brede ramme beskrevet ovenfor den bredt accepterede industristandard og er en pålidelig startreference for de fleste applikationer.
Sådan matcher du en Vindhjul med den rigtige pudsemasse
Forholdet mellem vindhjulet og poleringsmassen er ikke valgfrit - det er grundlaget for hele poleringsprocessen. Hjulet giver den mekaniske leveringsmekanisme; forbindelsen giver den slibende skære- eller efterbehandlingskemi. Brug af begge elementer forkert underminerer output fra begge.
Rustfrit stål poleringssekvens
For rustfrit stål er den anbefalede fremgangsmåde en minimumsproces i to trin ved brug af vindhjul. Begynd med a rødt eller blåt behandlet vindhjul fyldt med sort smergelforbindelse (sort magi). Dette første trin kører ved ca. 3.000 til 3.500 RPM og fjerner 320-400 kornridsemærker, overfladeoxidation og eventuelle resterende slibelinjer tilbage fra tidligere behandling. Det andet trin bruger en lyserødt behandlet vindhjul parret med gul deluxe-blanding ved omkring 3.000 RPM for at bringe overfladen fra en satin til en højglansfinish. For at opnå resultater i udstillingskvalitet vil et sidste gennemløb med et hvidt kuppelflanelvindhjul fyldt med blå eller lilla rouge-blanding give en dyb spejlfinish, der effektivt er fri for synlig overfladetekstur.
Aluminiumspoleringssekvens
Aluminium kræver en lidt anden tilgang. Fordi aluminium er blødere og mere porøst end rustfrit stål, absorberer det forbindelsen lettere og kan udvikle dybe riller, hvis der bruges alt for aggressive hjul. Start med en orange behandlet vindhjul og brun tripoli-blanding ved 3.000 til 3.500 RPM for at fjerne 400 og 600 slibemærker fra overfladen. Følg med en gult møllebehandlet vindhjul parret med grøn rouge-blanding ved 2.500 til 3.000 RPM for at udvikle farvedybde og glans. Til udstillingsfinish på aluminiumshjul, tanke eller diamantplade skal du afslutte med et flannelvindhjul og en fin lilla eller blå rød blanding. Påfør moderat tryk og undgå at opholde dig i én position for at forhindre varmeinduceret overfladevridning på tynde aluminiumspaneler.
Messing, kobber og zinklegering
Til messing- og kobberemner tjener brun tripoli-blanding parret med et orange eller gult vindhjul som et effektivt first-pass skæretrin, der fjerner overflademærker og let oxidation uden at overskære det blødere metalsubstrat. Den anden fase bruger rød rouge-blanding med et blødt flannelvindhjul til at udvikle den rige, varme glans, der er karakteristisk for højkvalitets messing- og kobberfinish. Zinklegeringskomponenter - almindelige i dekorative beslag, dørbeslag og badeværelsestilbehør - reagerer godt på en direkte to-trins sekvens ved hjælp af gul forbindelse til skæring og hvid diamantforbindelse på et flannelvindhjul til endelig farve.
Ikke-metaloverflader: Plast, trælak og læder
Vindhjulets køligere driftsprofil gør den også velegnet til visse ikke-metalapplikationer. På malede overflader, højglans møbellak og lædervarer kan den bløde flannel-vindhjulsvariant - brugt ved lav hastighed (typisk under 2.200 RPM) med hvid eller blå blanding - fjerne lette overfladeridser og genskabe glans uden at generere de varmeniveauer, der ville blære eller blødgøre overfladen. Denne alsidighed gør vindhjul til et nyttigt værktøj, ikke kun i metalbearbejdningsmiljøer, men også i automotive detaljer, træbearbejdningsforretninger og lædervarefremstilling.
Vindhjul vs. andre polerhjultyper: Hvor hver passer ind i poleringsprocessen
Fagfolk inden for metalfinish arbejder med flere hjultyper, som hver er placeret på et bestemt trin i poleringssekvensen. At forstå, hvor vindhjulet passer - og hvor det ikke gør - forhindrer dyre fejl og spildte forbrugsvarer.
| Hjultype | Byggeri | Varmegenerering | Skærende Aggression | Bedste scene | Kompatibel med spejlfinish |
|---|---|---|---|---|---|
| Sisal hjul | Syede sisalfiberlag | Høj | Meget høj | Trin 1 — Tung nedskæring | Nej |
| Spiral-syet bomuld | Flad bomuld, syede ringe | Medium | Medium | Trin 2 — Mellemsnit og farve | Delvis (satin) |
| Vindhjul (Treated) | Plisseret stof, midterring | Lav-medium | Mellem-høj (efter karakter) | Trin 1-2 (afhængig af farvekvalitet) | Ja (med flannelkvalitet) |
| Vindhjul (Flannel) | Plisseret flannel, midterring | Meget lav | Lav | Trin 3 — Spejlfinish | Ja |
| Løs bomuldsmoppe | Usømmet blødt bomuld | Meget lav | Meget lav | Trin 3 — Endelig farve | Ja |
Det vigtigste ved denne sammenligning er, at vindhjul indtager en unik position i poleringssekvensen: de er i stand til at levere både snit og farve afhængig af behandlingskvalitet, hvilket gør dem til en af de mest alsidige hjultyper, der findes. En veludstyret polerstation kan potentielt fuldføre en hel flertrins efterbehandlingssekvens ved kun at bruge vindhjul af gradvist blødere kvaliteter - fra et hårdt behandlet blåt eller rødt hjul til indledende skæring til et flannelvindhjul til den sidste spejlpassage. Denne workflowkonsolidering er en meningsfuld effektivitetsfordel i industrielle omgivelser, hvor værktøjsskift repræsenterer reelle nedetidsomkostninger.
Industrier og produkter, hvor der bruges vindhjul
Vindhjul findes på tværs af en bred vifte af fremstillingsindustrier. Deres kombination af køleventilation, alsidige behandlingskvaliteter og ensartet sammensætningsfastholdelse gør dem velegnede til ethvert produktionsmiljø, hvor metaloverfladeudseende er et kvalitetskriterium - som omfatter en stor del af fremstillede forbruger- og industrivarer.
Autodele og tilbehør
Vindhjul er standard poleringsværktøjer inden for fremstilling af autodele og eftermarkedsdetaljer. Aluminiumslegeringsfælge, rustfri udstødningssystemer, krombeklædning, kofangere, brændstoftanke og motorhuse kræver alle højkvalitets spejlfinish, der opfylder både æstetiske og korrosionsbestandige standarder. Den køligere drift af vindhjul er særlig værdifuld ved polering af aluminiumsfælge - en tyndvægget komponent, der kan vride eller udvikle ujævne overflader, hvis den udsættes for overdreven varme under polering. En standard to-trins sekvens ved hjælp af orange og gule vindhjul med tripoli og grønne rouge-blandinger kan bringe et råbearbejdet aluminiumshjul til en finish i udstillingskvalitet effektivt.
Køkkengrej og køkkengrej i rustfrit stål
Gryder, pander, håndvaske, bordpladeudstyr og fødevareforarbejdningsmaskiner er blandt de højeste applikationer til vindhjul i rustfri stålfremstilling. Foodservice- og cateringindustrien stiller strenge krav til overfladefinish — både af hygiejniske årsager (glatte, ikke-porøse overflader modstår bakteriel vedhæftning) og af forbrugerens æstetik. Vindhjul parret med passende rustfri stålforbindelser giver den højglans, retningsbestemt ensartet finish, der kræves for, at kommercielle køkkenprodukter kan klare inspektionsstandarderne på store eksportmarkeder.
Hardware og præcisionskomponenter
Dørhåndtag, hængsler, låse, vandhaner, ventiler, rørfittings og dekorativt arkitektonisk hardware poleres ofte med vindhjul i både manuelle og automatiserede konfigurationer. For zinklegerings- og messinghardwarekomponenter beregnet til krom- eller nikkel-galvanisering, er polering af vindhjul typisk det sidste trin før pletteringsbadet - kvaliteten af den polerede substratoverflade bestemmer direkte vedhæftningskvaliteten og udseendeens ensartethed af det afsatte pletteringslag. Eventuelle overfladefejl, der ikke fjernes ved polering, vil blive forstærket, ikke skjult, af pletteringsprocessen.
Møbler og indvendigt metalarbejde
Metalmøbelrammer, dekorative stål- og messingindlæg, bordben i rustfrit stål og avanceret skabsbeslag bruger alle vindhjulspolering for at opnå den glatte, reflekterende finish, som møbeldesignere og indretningsarkitekter kræver. I denne anvendelsessammenhæng er flannelvindhjulet særligt værdsat for dets evne til at producere et højglansresultat på komplekse profiler og buet geometri uden at efterlade retningsbestemte poleringsmærker.
Byggematerialer og arkitektoniske komponenter
Beklædningspaneler i rustfrit stål, gelændere, elevatorinteriør, skiltning og strukturelle dekorative elementer i kommercielle bygninger er poleret til specifikation ved hjælp af vindhjul i storformat polermaskinekonfigurationer. Vindhjul med stor diameter - 10 tommer og derover - bruges almindeligvis på automatiserede poleringslinjer til behandling af lange sektioner af fladt eller rørmateriale, hvor ensartet overfladefinish over hele delens længde er afgørende for arkitektonisk accept.
Forbehandling af galvanisering og overfladebehandling
I galvaniseringsanlæg er polering af vindhjul ofte det sidste manuelle eller automatiserede bearbejdningstrin, før dele kommer ind i pletteringsbadet. Kravet er at levere en overflade, der er geometrisk glat og fri for indlejrede polermasserester, skæl eller mikroridser. Vindhjulets kølige køreegenskaber reducerer risikoen for termiske belastningsmærker på tynde uædle metalsektioner, hvilket især er relevant for komponenter med fine detaljer eller skarpe indvendige hjørner.
Sådan vælger du det rigtige vindhjul: Nøglespecifikationsfaktorer
For indkøbsledere og poleringslinjeoperatører, der vælger vindhjul, bestemmer følgende specifikationsfaktorer egnetheden til formålet. At købe den forkerte kvalitet eller størrelse er en almindelig og let undgået kilde til inkonsekvent finishkvalitet og unødvendige forbrugsomkostninger.
- Hjuldiameter: Tilgængelig fra ca. 100 mm (4 tommer) til 500 mm (20 tommer) afhængigt af producenten. Mindre diametre passer til bordslibere og håndholdte polermaskiner til præcisions- eller mindre delarbejde; større diametre bruges på industrielle poleringsmaskiner, der behandler større paneler, rør eller stænger. Tilpas diameteren til den fysiske størrelse af emnet og maskinens arborkapacitet.
- Antal lag: Vindhjul er almindeligvis tilgængelige i 16-lags konfigurationer, selvom kraftigere industrielle varianter kan have flere lag for yderligere overfladetæthed. Højere lag-antal giver generelt mere sammensætningsfastholdelse og en lidt fastere overflade - nyttigt til tungere snitapplikationer. Lavt antal lag giver en blødere, mere fleksibel overflade, der er velegnet til konturpolering.
- Center ring størrelse: Den indvendige diameter af stålcenterpladen skal passe til din maskines spindel- eller spindelstørrelse. Standard indvendige diametre omfatter 55 mm, 76 mm og større størrelser til industrielle maskiner. Bekræft altid kompatibilitet, før du bestiller i mængde.
- Behandlingsgrad (farve): Som beskrevet i farvekodeafsnittet ovenfor skal du vælge den behandlingskvalitet, der passer til metaltypen og poleringsstadiet. For en to-trins arbejdsgang i rustfrit stål skal du som minimum have et rødt eller blåt behandlet hjul til skæring og et pink eller flannelhjul til farve og finish. For aluminium dækker orange og gule kvaliteter standard to-trins sekvensen.
- Maksimal driftshastighed: Kontroller altid hjulets nominelle maksimale omdrejningstal i forhold til maskinens spindelhastighed. Hjul med større diameter har lavere maksimale omdrejningstal; kører et vindhjul over dets nominelle hastighed risikerer centerpladedelaminering og udgør en alvorlig sikkerhedsrisiko for operatører.
- Stofmateriale: Standard vindhjul bruger bomuldsklud i forskellige grader af blødhed. Førsteklasses flannel (domet flannel) vindhjul bruger et blødt, ultrablødt flannelmateriale og er udelukkende forbeholdt den endelige spejlpolering. Nogle anvendelsesspecifikke varianter bruger ikke-vævet nylonstof til overfladerensning, slibning og trådtrækning på uregelmæssige eller konturerede overflader, hvor konventionelle stofvindhjul ville være for stive.
Trin-for-trin: Opnå en spejlfinish med vindhjul
Følgende arbejdsgang gælder for emner i rustfrit stål som et primært eksempel, men den samme logik - med passende sammensatte erstatninger - gælder for aluminium, messing og andre metaller.
Fase 1: Forberedelse af overfladen
Før du introducerer en polerskive, skal du sikre dig, at basisoverfladen er slebet til mindst 320–400 korn. Tyngre ridser, svejsesømme og skæl skulle have været behandlet med et sisalhjul eller slibebånd tidligere i processen. Vindhjulet er ikke designet til fjernelse af tungt materiale; at bringe en stærkt beskadiget overflade direkte til et vindhjul vil resultere i en langvarig, ineffektiv skæresession og et dårligt resultat. At starte vindhjulsstadiet med en ren, 400-korns slebet overflade giver det bedste forhold mellem omkostninger og resultat.
Trin 2: First-Pass Cut Buffing (rødt eller blåt vindhjul)
Monter det røde eller blå behandlede vindhjul og fyld det med sort smergelblanding. Indstil maskinen til cirka 3.000–3.500 RPM. Pres kanten af hjulet til emnet med et stabilt, ensartet tryk, og arbejd i overlappende passager. Målet på dette trin er at fjerne alle synlige 400-korn slibelinjer og producere en ensartet satin overflade. Påfør massen på spindehjulet igen hvert 45.–60. sekund for at bevare skæreeffektiviteten. Lad ikke hjulet løbe tørt - et tørt sisal- eller behandlet bomuldshjul kan give dybe, uregelmæssige ridser, som er svære at fjerne i efterfølgende faser.
Trin 3: Second-Pass Color Buffing (Pink Wind Wheel)
Efter afrensning af rester af sort masse fra arbejdsemnets overflade med en ren klud, skift til det lyserøde behandlede vindhjul og fyld med gul deluxe-masse. Reducer maskinens hastighed til cirka 2.800–3.200 RPM. Det lyserøde hjul er blødere end det røde og vil blande eventuelle resterende skæremærker fra trin 2 ud, mens det udvikler en klar glans med høj lysstyrke. Dette trin skifter overfladen fra et satin-udseende til en nær-spejlreflektivitet. Til mange industrielle applikationer - hardwarekomponenter, køkkenudstyr, rørfittings - er resultatet i slutningen af dette trin tilstrækkeligt til levering.
Fase 4: Final Mirror Finish (Flannel Wind Wheel)
Til applikationer, der kræver en ægte spejlfinish - arkitektonisk hardware, bilkomponenter i udstillingskvalitet, førsteklasses køkkenudstyr eller dekorative produkter i rustfrit stål - tilføj en sidste gennemgang med et hvidt kuppelflanelvindhjul fyldt med blå rouge eller lilla rouge blanding. Reducer maskinens hastighed til 1.800–2.200 RPM for at minimere varme og maksimere overfladerespons på det fine slibemiddel. Flanelhjulets ultrabløde overflade og den fine sammensætnings kromoxid- eller aluminiumoxid-slibeindhold arbejder sammen for at fjerne eventuelle resterende mikroridser og producerer en meget reflekterende, forvrængningsfri spejloverflade.
Efter det sidste poleringstrin skal du straks rengøre overfladen med en ren, tør klud eller mikrofiberhåndklæde for at fjerne alle sammensatte rester. For komponenter i rustfrit stål, der vil blive håndteret ofte, hjælper et tyndt lag beskyttende voks eller lak påført efter polering med at bevare spejlfinishen ved at forhindre overfladeoxidation og fingeraftrykskontamination under opbevaring og transport.
Sikkerhed og vedligeholdelse bedste praksis for vindhjul
Sikker drift af vindhjul og korrekt vedligeholdelse af dem beskytter både operatører og kvaliteten af det færdige output. Følgende fremgangsmåder er standard i professionelle poleringsmiljøer og bør følges konsekvent.
- Brug altid en ventileret sikkerhedsflange: Vindhjul skal monteres med en selvcentrerende sikkerhedsflange frem for standard massive flanger. Den ventilerede flange griber hjulets midterring jævnt og forhindrer delaminering af de plisserede stoflag fra stålmidterpladen under de centrifugalkræfter, der genereres ved driftshastighed.
- Bær altid PPE: Ansigtsskærm eller sikkerhedsbriller, arbejdshandsker og åndedrætsværn, der er klassificeret til fint metalstøv og sammensatte partikler, er påkrævet. Ved 3.000 RPM bliver sammensatte affald og metalpartikler luftbårne ved høj hastighed. Langvarig indåndingseksponering for fint metal og sammensat støv er en anerkendt sundhedsfare på arbejdspladsen.
- Overskrid aldrig nominel RPM: Overhastighed af et vindhjul forårsager spændingsbrud i midterringen og kan resultere i katastrofal hjulopløsning. Tilpas hjulstørrelsen til maskinens hastighed før hver brug, og bekræft dette ved hvert hjulskift.
- Riv hjulet regelmæssigt: Efterhånden som massen påføres, og der opstår varmecyklusser, hærder polermassen og glaserer forsiden af vindhjulet, hvilket reducerer skære- eller efterbehandlingseffektiviteten. Brug en hjulrive (et groft slibende værktøj, der holdes mod den roterende hjulflade) før første brug og periodisk mellem længere poleringssessioner for at genoprette hjulfladen og fjerne hærdet sammensætning.
- Dediker hvert hjul til én sammensætning: Krydskontaminering af et vindhjul med forskellige forbindelser introducerer inkonsekvent slibende kemi, der kan efterlade uforudsigelige overflademærker. Marker hvert hjul tydeligt med dets udpegede sammensætning og håndhæv denne disciplin på produktionsgulvet.
- Efterse hjulene før brug: Tjek centerringen for tegn på revner, forvrængning eller løs klyngning. Undersøg stoffolderne for flosser, manglende sektioner eller sammensat opbygning, som ikke kan fjernes ved rivning. Et beskadiget vindhjul skal tages ud af drift med det samme - risikoen for fejl under drift er ikke acceptabel i et professionelt poleringsmiljø.
- Opbevar korrekt: Opbevar ubrugte vindhjul i et køligt, tørt miljø væk fra direkte sollys, opløsningsmidler og fugt. Udsættelse for fugt kan svække den klæbende binding mellem kluden og centerringen i behandlede hjul, hvilket reducerer deres effektive levetid.
Ofte stillede spørgsmål om vindhjul
Kan et vindhjul erstatte et sisalhjul i poleringssekvensen?
I de fleste tilfælde nej. Et hårdt behandlet (blåt eller rødt) vindhjul kan klare let til moderat nedskæringsarbejde på overflader, der er slebet til kornstørrelse 320-400, men det mangler den strukturelle stivhed og fiberslibeevne som et sisalhjul, når det håndterer dybe ridser, tunge matricemærker eller forberedelse af svejsesømme. Til overflader, der kun har mindre slibemærker eller tidligere poleringslinjer, er et behandlet vindhjul fuldt egnet som et førstetrinsværktøj. Ved stærkt beskadigede overflader skal der først anvendes et sisalhjul, før vindhjulet sættes ind.
Hvor længe holder et vindhjul i produktionsbrug?
Levetiden afhænger af driftshastighed, påført tryk, hyppigheden af påføring af sammensætning og vedligeholdelsesomhu. Vindhjul, der rives regelmæssigt, betjenes inden for deres nominelle hastighed og bruges med passende sammensætning, vil typisk overleve konventionelle syede bomuldshjul i tilsvarende applikationer, fordi den plisserede konstruktion fordeler slid mere jævnt over hjulfladen. Vindhjul af flannel, der bruges til endelig efterbehandling ved lavere hastigheder, har en tendens til at have den længste levetid blandt serien.
Hvad er forskellen mellem et vindhjul og en almindelig luftvejsbuffer?
Disse er den samme produktkategori under forskellige regionale navnekonventioner. I kinesiske fremstillings- og eksportsammenhænge kaldes det plisserede ventilerede polerhjul almindeligvis et vindhjul (风轮 / 风叶轮). I nordamerikanske og europæiske professionelle metalbearbejdningssammenhænge omtales det samme produkt typisk som en luftvejsbuffer, luftvejspuder, ventileret buff eller bias airway buff. Det strukturelle design og funktion er identisk.
Kan vindhjul bruges på en håndholdt vinkelsliber?
Ja – kantpudsning med et vindhjul monteret på en vinkelsliber er en meget brugt teknik, især til polering af aluminiumshjul, køretøjets karosseripaneler og store flade metalsektioner, som ikke kan bringes til en bænkmonteret polermaskine. Sørg for, at hjuldiameteren er normeret til omdrejningstallet for den vinkelsliber, der bruges, og brug en centerreduktionsplade og passende flanger til sikker montering. Oprethold en ensartet vinkel og undgå at presse hjulet fladt mod overfladen - kantkontaktteknikken er afgørende for at opnå jævne resultater med et vindhjul på et håndholdt værktøj.
Konklusion: Hvorfor vindhjulet er det professionelle valg til spejlfinish
Vindhjulets kombination af aktiv ventilation, alsidige behandlingskvaliteter og ensartet sammensætningslevering adresserer kerneudfordringerne ved metalfinish af høj kvalitet: varmestyring, overfladeensartethed og proceseffektivitet. Ingen anden enkelthjulstype dækker et så bredt udvalg af poleringstrin — fra førstegangsskæring på hårde metaller til den endelige spejlfinish på aluminium, rustfrit stål, messing og ikke-metaloverflader — samtidig med at den køligere driftsprofil, der beskytter både arbejdsemnet og operatøren, bevares.
For produktionsledere og indkøbsprofessionelle, der indkøber poleringsmaterialer, er den praktiske anbefaling at investere i et komplet sæt vindhjulskvaliteter - som minimum en hårdt behandlet kvalitet til skæring, en medium kvalitet til farveudvikling og en flannelkvalitet til afsluttende spejlarbejde - og at parre hver kvalitet konsistent med den passende poleringsmasse til de metaller, der behandles. Konsistens i hjulvalg, sammensætnings-parring og driftsparametre er grundlaget for et repeterbart poleringsoutput af høj kvalitet.
Når du vurderer leverandører af vindhjul, skal du kigge efter ensartet lagtæthed, verificeret centerringkvalitet og pålidelig behandlingshårdhed på tværs af produktionsbatcher. Forskellen mellem et velfremstillet vindhjul og et understandard bliver meget hurtigt synligt i poleringsresultaterne - og omkostningerne ved kasserede eller omarbejdede dele opvejer langt besparelserne ved lavprisværktøj. For B2B-købere, der indkøber i stor skala, er det standardpraksis at anmode om materialecertificeringer og prøvebatchtest, før de forpligter sig til store mængder, og det anbefales stærkt.