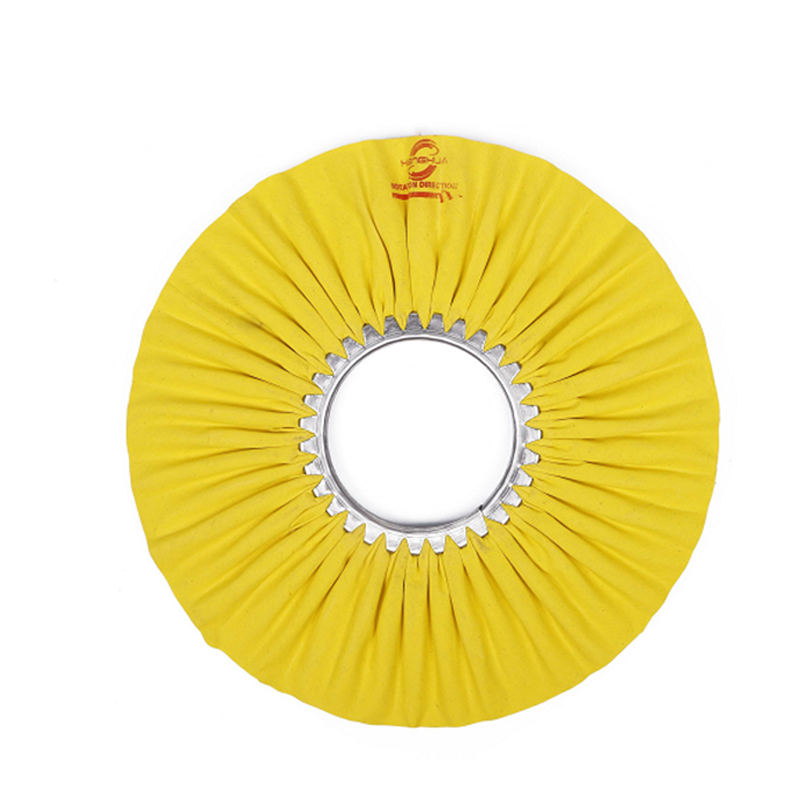
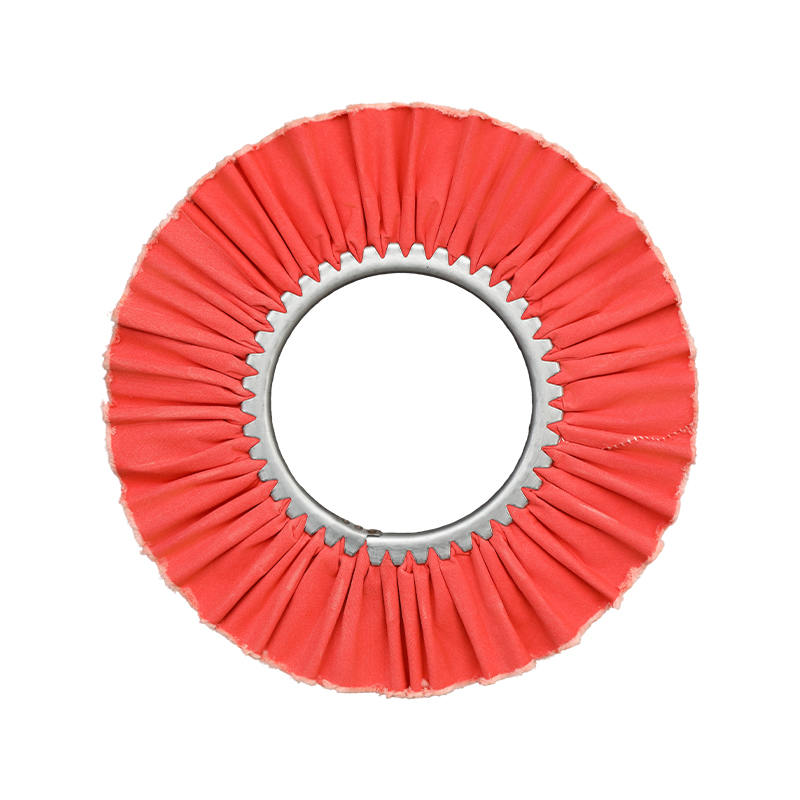
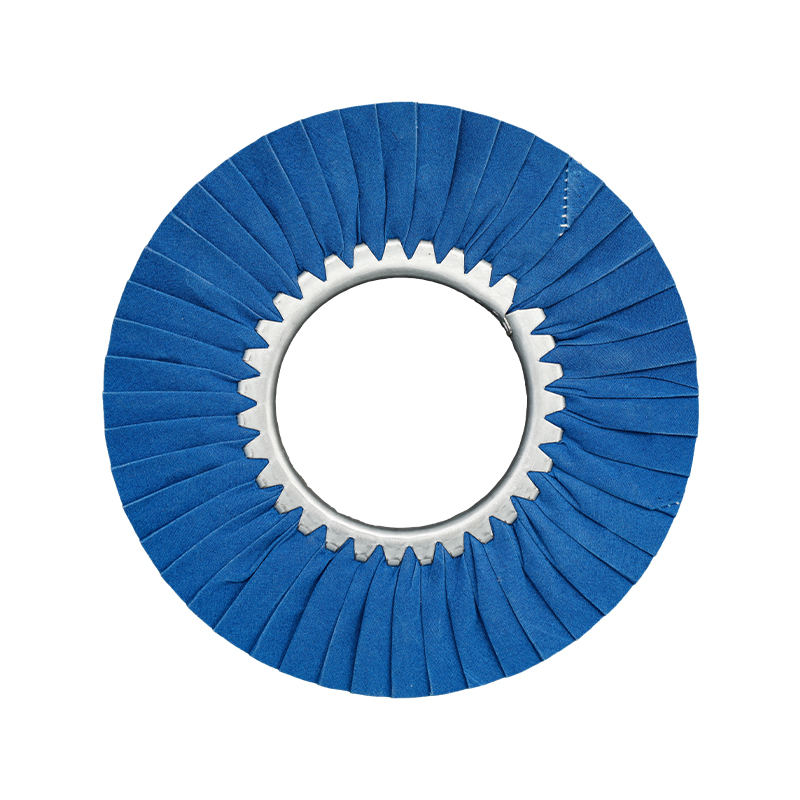
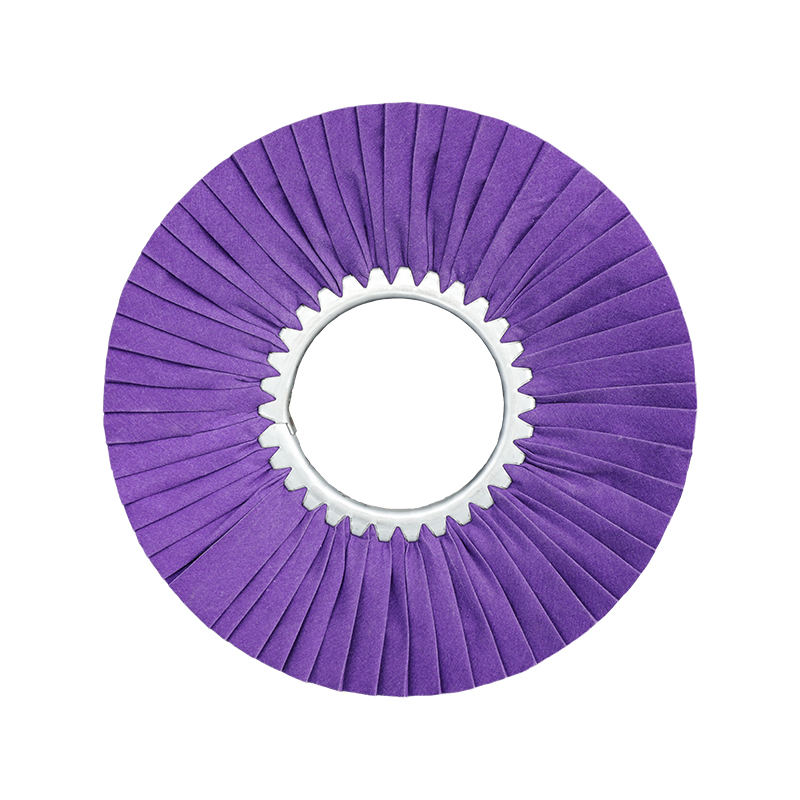
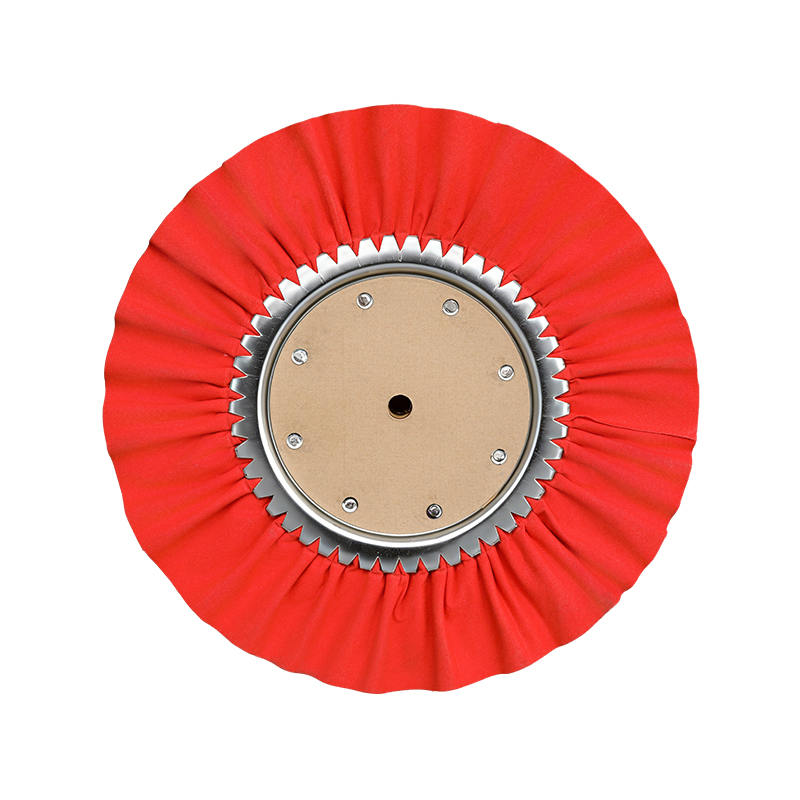
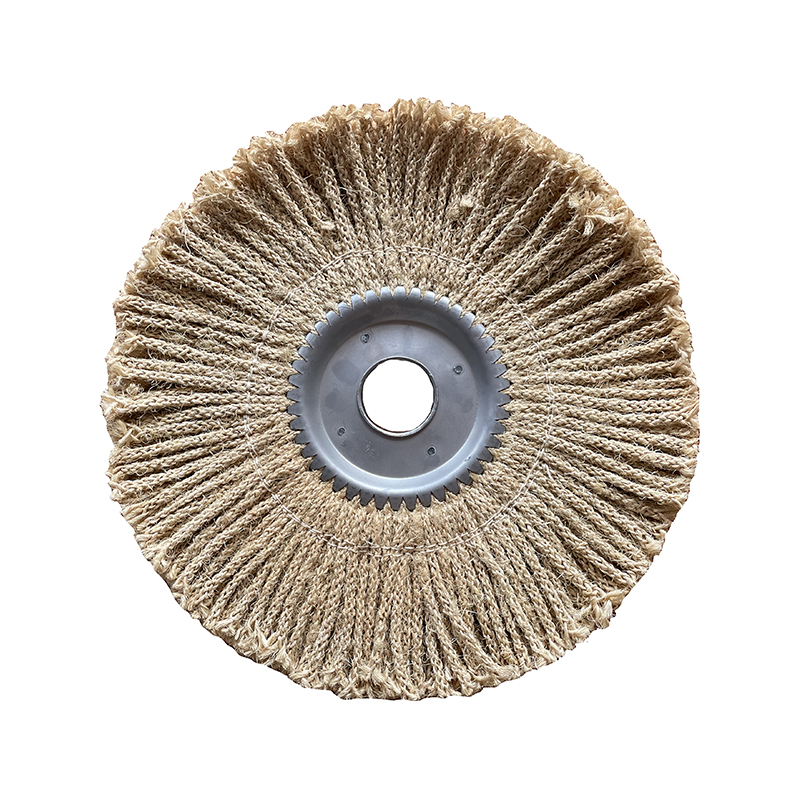
A sisal hjul — også kaldet en sisal buffing wheel eller sisal buff — er en kraftigt polerings- og skæreværktøj bruges primært til at slibe overfladefejl og forberede metalemner til efterfølgende efterbehoglingsfaser. I modsætning til blødere stofhjul, der er designet til endelig farvepolering, leverer en sisalskive en aggressiv skærehandling, der fjerner ridser, værktøjsmærker, matricelinjer og overfladeuregelmæssigheder, som andre hjul simpelthen ikke kan klare. Hvis du arbejder med rustfrit stål, jern, stållegeringer eller endda visse bløde metaller såsom aluminium og messing, kan en forståelse af, hvad et sisalhjul bruges til - og hvordan man bruger det korrekt - dramatisk forbedre effektiviteten og kvaliteten af din metalbearbejdningsproces.
Denne artikel dækker alt, hvad du har brug for at vide: Sisalfibernes materialeoprindelse, konstruktionen af sisalpolerskiver, deres industrielle kerneanvendelser, hvordan man vælger det rigtige hjul til dit projekt, hvilke polermasser der passer bedst til dem, og hvordan man vedligeholder dem i lang levetid. Uanset om du er en professionel metalarbejder, en fabrikationsforhandler eller en indkøbsspecialist, der køber poleringsforbrugsvarer, giver denne guide dig et komplet, praktisk grundlag.
Hvad er sisalfiber, og hvorfor bruges det i poleringshjul?
Sisalfiber stammer fra Agave sisalana plante, en hårdfør sukkulent, der er hjemmehørende i Mellemamerika, og som i dag dyrkes bredt i Østafrika, Brasilien og dele af Asien. Plantens lange, sværdformede blade er høstet og mekanisk dekoreret for at udvinde slanke, hårde, cellulære fibertråde. Disse fibre er blandt de stærkeste naturlige plantefibre, der er kommercielt tilgængelige, og derfor er de blevet brugt i århundreder til fremstilling af reb, sejlgarn, ballepressersnor og tunge tekstilprodukter.
Når den anvendes til fremstilling af polerhjul, bringer sisalfiber tre nøgleegenskaber til bordet: strukturel stivhed , naturlig slibeevne , og iboende fedtabsorberende kapacitet . Stivheden af sisal-strenge gør det muligt for hjulet at opretholde et fast kontakttryk mod en metaloverflade, hvilket genererer den mekaniske handling, der er nødvendig for at udjævne hævede overfladedefekter. Selve fiberens naturlige mikrotekstur bidrager med en mild slibende karakter, mens fiberens porøsitet gør det muligt for den at absorbere og holde polermassen effektivt - hvilket sikrer, at skæremidlet fordeles jævnt over arbejdsemnet under poleringscyklussen.
Disse egenskaber adskiller sisalhjul klart fra bomulds- eller musselinpolerhjul, som er blødere, mere fleksible og bedre egnet til senere farvepolering frem for indledende materialefjernelse. Det er vigtigt at forstå denne skelnen, når du vælger det rigtige værktøj til hvert trin i en flertrins arbejdsgang for metalefterbehandling.
Hvordan er et sisal-pufferhjul konstrueret?
Opførelsen af en sisal hjul bestemmer direkte dens skæreaggressivitet, fleksibilitet og overordnede holdbarhed. De fleste kommercielt tilgængelige sisal-polerhjul er bygget af flere lag - sædvanligvis 11 lag - af vævet eller bias-cut sisalstof, der er stablet sammen og holdt på plads af et spiralsømsmønster. Denne syning er kritisk: Jo tættere syningrækkerne er, jo stivere bliver hjulet, hvilket resulterer i en mere aggressiv og præcis skærehandling. Standard kommercielle hjul har typisk en kvart tomme (ca. 6 mm) stingadskillelse, som giver en pålidelig balance mellem stivhed og sammensætningsfastholdelse.
Flere symønstre er tilgængelige afhængigt af den påtænkte anvendelse:
- Koncentrisk syning — cirkulære rækker, der løber parallelt med hjulets ydre kant, hvilket giver ensartet stivhed over forsiden.
- Lige egersøm — radiale linjer fra centrum til kant, hvilket giver en lidt mere fleksibel profil.
- Radial buesting — et buet egerdesign, der fordeler stress mere jævnt og reducerer flossning under højhastighedsdrift.
Mange sisalhjul har også et tyndt ydre lag af bomuld eller musselin. Dette dæksel tjener et praktisk formål: det forhindrer, at de ru sisalkanter utilsigtet ridser overflader, der støder op til pudsezonen, hvilket gør det muligt for operatører at arbejde tættere på flanger, kanter og komplekse geometrier uden at efterlade utilsigtede mærker.
Ud over konstruktionen er sisalhjul ofte tilgængelige i to behandlingstilstande: ubehandlet (tør) and kemisk behandlet (dip-behandlet) . Behandlede hjul er imprægneret med et hærdningsmiddel - ofte farvekodet for at angive behandlingsintensitet (blå, orange, pink, grøn eller rød afhængig af producentens klassificeringssystem). Behandling øger overfladens hårdhed, forbedrer sammensætningens vedhæftning, forlænger hjulets levetid og accelererer skærehastigheden. Til krævende industrielle applikationer, der involverer hårdere metaller og høje produktionsvolumener, anbefales behandlede sisalhjul på det kraftigste frem for deres ubehandlede modstykker.
Hvad er en Sisal hjul Brugt til? Industrielle kerneapplikationer
Et sisalhjuls primære funktion er nedskåret polering — det første trin i en flertrins metalpoleringssekvens, hvor målet er fjernelse af overflademateriale snarere end endelig glans. Dette gør sisalhjul til et vigtigt værktøj i fabrikationsforretninger, stansefabrikker, støberier og ethvert produktionsmiljø, der behandler metaldele før plettering, belægning eller spejlbehandling.
Specifikke overfladedefekter, som sisalhjul er designet til at løse, omfatter:
- Ridser op til 400 grit — dybe slibelinjer efterladt af slibeskiver, båndslibere eller grove slibeskiver.
- Båre stammer — aflange overfladespændingsmærker frembragt under dybtræknings- eller stanseoperationer.
- Konsistens af appelsinskal — et ru, ujævn overflademønster som følge af dannelse af metalplader eller ujævn materialestrøm.
- Lyse matricemærker — værktøjsaftryk efterladt på emnets overflade under smedning, stansning eller ekstrudering.
- Værktøjsmærker og slibeskiver — især udbredt på smedede eller bearbejdede dele.
- Slibende båndlinjer — parallelle ridsemønstre efterladt af båndslibeudstyr under tidligere forarbejdningsstadier.
I mange produktionsmiljøer tilbyder sisal-polerskiver en betydelig fordel ved arbejdsgangen. Fordi de yder både polering og skæring på samme tid , kan de reducere eller helt eliminere behovet for finkornede opsætningspoleringshjuloperationer. Især til rulleformede, trukne og prægede metaller kan sisalhjul fuldføre skæring og indledende efterbehandling i en enkelt omgang - hvilket reducerer cyklustiden og antallet af hjulskift, der kræves på produktionslinjen.
Hårdt metal applikationer
Sisalhjul fungerer bedst på hårde metaller, hvor deres stivhed og aggressive skærekarakter er mest gavnlig. Nøgleanvendelsesmetaller omfatter:
- Rustfrit stål (alle almindelige kvaliteter)
- Kulstofstål og blødt stål
- Støbejern og smedejern
- Nikkellegeringer og kromlegeringer
- Hærdede eller varmebehandlede stålkomponenter
Anvendelser i blødt metal
Med passende sammensætningsvalg og reduceret driftstryk kan sisalhjul også bruges til det indledende poleringstrin på blødere metaller, herunder aluminium, messing, kobber, sølv og guld. Operatører bør dog udvise forsigtighed: Fordi sisalhjul er væsentligt stivere end stofalternativer, er de det ikke egnet til det sidste farvepudsningstrin på bløde metaller , hvor der kræves et finere, mere fleksibelt hjul for at opnå højglansresultater.
Sisal-hjul vs. andre polerhjultyper: En praktisk sammenligning
At vælge det rigtige polerhjul til hvert trin af metalbearbejdning kræver en klar forståelse af, hvordan sisal kan sammenlignes med alternativerne. Tabellen nedenfor opsummerer de vigtigste forskelle:
| Hjultype | Materiale | Stivhed | Primært stadium | Bedst til |
|---|---|---|---|---|
| Sisal hjul | Sisalfiber (naturlig agave) | Høj | Nedskæring / indledende polering | Rustfrit stål, jern, hårde legeringer |
| Spiralsyet bomuld | Bomuldsmuslin | Medium | Mellemskæring & udglatning | Stål, aluminium, messing |
| Løs Fold Bomuld | Blødt bomuld | Lav | Endelig farvepolering | Alle metaller, endelig spejlfinish |
| Luftveje / Ventileret | Bomuld med luftkanaler | Medium-Høj | Kantpolering på store paneler | Forlængede løb på store plane flader |
| Sisal-bomuldsblanding | Sisal kerne bomuldsbetræk | Medium-Høj | Kombineret snit og foreløbig finish | Stempler før plettering |
I en typisk flertrins poleringssekvens af rustfrit stål - for eksempel klargøring af køkkenudstyr, arkitektonisk hardware eller industrielle rørfittings til en spejlfinish - begynder arbejdsgangen sædvanligvis med et sisalhjul fyldt med sort smergelmasse for at fjerne ridser og slibelinjer, udvikler sig til en spiralsyet bomuldsskive med en hvid løsmasse og afslutter glattemasse til mellemliggende foldningsmasse. grøn rouge eller hvid blanding for endelig farve og glans. At springe over sisal-nedskæringsstadiet betyder ofte, at resterende overfladedefekter dukker op igen gennem efterfølgende efterbehandlingslag , hvilket gør hele processen mindre effektiv.
Valg af den rigtige poleringsmasse til en Sisal hjul
Et sisalhjul uden den korrekte polermasse leverer kun en brøkdel af sit potentiale. Sammensætningen fungerer som det aktive skæremiddel, mens sisalhjulet giver den mekaniske kraft og fordelingsmediet. At parre dem korrekt er afgørende for ensartede, gentagelige resultater.
Sort Emery Compound
Sort smergelforbindelse (også kaldet sort magi) er standardparringen for sisalhjul på hårde metaller. Den indeholder fine smergel-slibende partikler suspenderet i et fedtbinder, hvilket giver hurtig skærevirkning, der effektivt fjerner ridser, oxidation og dybe overflademærker fra rustfrit stål og jern. Når der bruges sort smergel med et sisalhjul, skal blandingen påføres igen på det roterende hjul cirka hver 30. til 60. sekunders kontinuerlig drift for at opretholde ensartet skæreydelse.
Grå forbindelse
Grå forbindelse er et andet solidt valg til hårdmetal-nedskæringsarbejde på sisalhjul, især når operatøren har brug for lidt mindre aggressiv handling end sort smergel - for eksempel når der arbejdes på lettere overfladeridser eller tyndere stål, hvor materialefjernelse skal kontrolleres mere omhyggeligt.
Brun Tripoli Compound
Til applikationer med sisalhjul på bløde metaller som aluminium, messing og kobber er brun tripoli-blanding det anbefalede valg. Tripolis finere slibekvalitet er mere passende til disse materialer, hvilket reducerer risikoen for overdreven materialefjernelse eller overfladeudskæring, mens den stadig giver tilstrækkelig skærevirkning til at udjævne lysfejl.
En vigtig praksis: dediker hvert sisalhjul til en enkelt type forbindelse . Krydskontaminerende hjul med forskellige forbindelser kan introducere inkonsekvent slid og efterlade uventede mærker på dit emne. At mærke hvert hjul med dets udpegede sammensætning ved hjælp af en permanent markør er en enkel, men yderst effektiv butiksdisciplin.
Sådan vælger du den rigtige sisal-hjulstørrelse og -specifikation
At vælge det korrekte sisalhjul til din applikation involverer evaluering af flere indbyrdes afhængige faktorer. At få dette rigtigt fra starten forhindrer dårlige overfladeresultater, overdreven hjulslid og potentielle sikkerhedsproblemer under drift.
- Hjuldiameter: Almindelige kommercielt tilgængelige størrelser spænder fra 2 tommer til 20 tommer i diameter. Mindre hjul (6-8 tommer) er velegnede til bordslibere og bænkpolerere til præcisionsarbejde eller smådele. Større hjul (10-20 tommer) er monteret på industrielle poleringsmaskiner og bruges til højkapacitetsbehandling af større emner såsom stænger, rør, fittings og metalplader.
- Arbor hul størrelse: Kontroller altid, at hjulets dornhul passer til spindeldiameteren på din maskine. Standardstørrelser inkluderer 1/2 tomme, 5/8 tomme og 3/4 tomme. En forkert pasform kan forårsage farlig hjulslingring under drift.
- Antal lag og tykkelse: Standard sisal hjul er 11-lags med en omtrentlig fladetykkelse på 1/2 tomme (12,5 mm) pr. sektion. Til applikationer, der kræver en bredere flade, kan individuelle sektioner slås sammen på akslen for at opnå den ønskede samlede bredde.
- Maksimal omdrejningstal: Kør altid inden for hjulets nominelle maksimale hastighed. For eksempel er en 6-tommer sisal buff typisk vurderet til op til 2.700 RPM, mens en 8-tommer version kan vurderes op til 3.200 RPM. Overskridelse af disse grænser kan få hjulet til at delaminere eller desintegrere ved hastighed - en alvorlig sikkerhedsrisiko.
- Behandlingsniveau: For aggressiv nedskæring af hårde metaller i produktionsmiljøer skal du vælge et hårdt dyppebehandlet sisalhjul. Til lettere indledende polering på blødere metaller eller mindre batcharbejde kan et ubehandlet (tørt) sisalhjul være tilstrækkeligt.
- Fuld disk vs. bias sektion: Sisalhjul med fuld skive (lavet af komplette cirkulære lag) giver et hårdere, mere aggressivt ansigt, der er velegnet til kraftig nedskæring. Bias-cut sektionshjul - konstrueret af strimler af sisal viklet på et centernav - giver større fleksibilitet og et blødere snit, hvilket gør dem at foretrække til konturerede eller komplekse arbejdsemner.
Driftssikkerhed og bedste praksis for brug af sisalhjul
Sisal polerhjul arbejder ved høje hastigheder og genererer betydelig friktionsvarme. At følge korrekte sikkerheds- og driftsprocedurer beskytter både operatøren og kvaliteten af det færdige emne.
- Bær passende PPE: Sikkerhedsbriller eller ansigtsskærm, tunge arbejdshandsker og en støvmaske eller åndedrætsværn bør altid bæres under polering. Polermassepartikler og sisalfiberstøv bliver luftbårne under brug.
- Klæd hjulet på før første brug: Nye sisalhjul - især behandlede varianter - bør rives eller klædes med en hjulrive før første brug. Dette åbner fibrene, fjerner løst materiale og sikrer, at hjulet belaster massen jævnt fra første kontakt.
- Riv regelmæssigt mellem brug: Efter længere tids brug opbygges, hærder og glaserer hjulets overflade. Regelmæssig rivning fjerner rester af hærdet sammensætning og genopretter hjulets skæreeffektivitet. At ignorere dette trin er en af de mest almindelige årsager til, at operatører oplever inkonsistente poleringsresultater.
- Påfør forbindelse med intervaller: Som nævnt ovenfor skal du genpåføre blandingen på hjulet hvert 30. til 60. sekund under kontinuerlig drift. Lad hjulet rotere, før du trykker det mod emnet for at bekræfte ensartet sammensætningsfordeling.
- Overskrid aldrig hjulets nominelle omdrejningstal: Kontroller altid maskinens hastighed i forhold til hjulets maksimale driftshastighed før montering. Brug et selvcentrerende sikkerhedsflangesæt til luftvejslignende sisalhjul for at forhindre delaminering.
- Opbevar hjul korrekt: Opbevar ubrugte sisalhjul i et køligt, tørt miljø væk fra direkte sollys og fugt. Langvarig udsættelse for fugt kan svække sisalfibrene og få behandlede hjul til at miste deres imprægneringshårdhed over tid.
Typiske industrier og produkter, hvor sisalhjul er almindeligt anvendte
Sisal-polerskiver findes på tværs af en lang række industrier, hvor metaloverflader kræver forpolering før plettering, belægning, anodisering eller endelig inspektion. Følgende oversigt fremhæver de mest almindelige industrielle sammenhænge:
Fremstilling af rustfrit stål
Køkkenudstyr, fødevareforarbejdningsmaskiner, catering-hardware, gelændere og arkitektoniske beslag kræver alle overfladefinish af høj kvalitet. Sisalskiver bruges rutinemæssigt som det første poleringstrin efter slibning eller svejsning, fjernelse af svejsesømmemærker, skalaer og slibelinjer, før emnet bevæger sig gennem mellemliggende og sidste efterbehandlingsfaser.
Autodele og tilbehør
Forkromede og forniklede bilkomponenter - inklusive trimstykker, hjulkapsler, udstødningsspidser og motorbeslag - kræver grundig overfladeforberedelse før galvanisering. Sisal-hjul fjerner matricemærker, værktøjslinjer og prægede ufuldkommenheder fra jernholdige og ikke-jernholdige emner, hvilket sikrer, at basismetaloverfladen er ren og ensartet nok til vedhæftning af plettering.
Hardware og befæstelser
Bolte, møtrikker, håndtag, hængsler, låse og andre præcisionshardwarekomponenter pudses ofte med sisalhjul under efterbehandling. Hjulets evne til at håndtere små, uregelmæssige geometrier - især når det bruges i sammensatte konfigurationer på automatiserede poleringslinjer - gør det velegnet til højvolumen hardwareproduktion.
Industriel efterbehandling af rør og rør
Rør og rør i rustfrit stål, der anvendes i farmaceutiske, mejeri- og kemiske industrier, skal opfylde strenge standarder for overfladefinish. Sisalskiver bruges til at fjerne langsgående slibelinjer og rullemærker, før røroverfladen bringes til den specificerede Ra (overfladeruhed) værdi, som kræves af industristandarder.
Smykker og dekorativt metalarbejde
I produktion af ædelmetal og kostumesmykker bruges sisalhjul med mindre diameter til at fjerne værktøjsmærker og overfladeridser fra støbte, stemplede eller fabrikerede stykker før påføring af den endelige rouge-polering. For sølv og guld, ubehandlede sisal hjul parret med tripoli compound give et kontrolleret snit, der ikke belaster det blødere basismetal for meget.
Sådan får du de bedste resultater fra dit Sisal-hjul: En trin-for-trin arbejdsgang
For operatører, der er nye til sisalpolering eller ønsker at optimere en eksisterende proces, giver følgende trinvise arbejdsgang en pålidelig ramme for ensartede resultater på hårdmetalemner:
- Forberedelse af overfladen: Hvis arbejdsemnet har dybe ridser eller slibemærker, slibes gradvist fra korn 120 til korn 220 og op til korn 320-400, før du indfører sisalskiven. Sisal-nedskæringsstadiet fungerer mest effektivt, når den indkommende ridsedybde er overskuelig.
- Monter og inspicér hjulet: Kontroller, at hjulet passer, bekræft, at hjulet er sikkert monteret med passende flanger, og kontroller hjuloverfladen for skader eller ujævnt slid, før du tænder for maskinen.
- Klæd eller riv hjulet: Påfør en hjulrive på det drejende hjuls overflade i flere sekunder, før du læsser massen, især på nye eller tidligere brugte hjul.
- Belastningsforbindelse: Mens hjulet drejer, skal du trykke den passende sammensatte stang (sort smergel til hårde metaller) fast mod hjulets overflade i to til tre sekunder for at fylde et jævnt lag.
- Poler emnet: Påfør arbejdsemnet på den nederste kvadrant af den roterende hjulflade med et jævnt, konsekvent tryk. Flyt delen hen over hjulfladen i lange, overlappende slag. Undgå at opholde dig på ét sted, da koncentreret varme kan misfarve eller fordreje metaloverfladen.
- Påfør forbindelsen regelmæssigt: Hvert 30. til 60. sekund skal du fjerne emnet kort og genfylde massen for at opretholde skæreeffektiviteten.
- Inspicer og fortsæt til næste trin: Når alle ujævnheder i målet er fjernet, og overfladen viser en ensartet satinstruktur, rengør du emnet med en opløsningsmiddelserviet og går videre til næste hjultrin (typisk et spiralsyet bomuldshjul med hvid eller grå blanding).
At følge denne systematiske tilgang sikrer, at hvert efterfølgende poleringstrin bygger korrekt på fundamentet etableret af sisalhjulet, hvilket i sidste ende giver en renere, hurtigere og mere omkostningseffektiv vej til den endelige overfladefinish.
Ofte stillede spørgsmål om Sisal hjul
Kan et sisalhjul bruges på træ eller plast?
Sisal-hjul er designet og optimeret til metaloverflader og anbefales ikke til træ eller de fleste plasttyper. Deres aggressive skærevirkning og den varme, der genereres under højhastighedsdrift, kan svide træ eller smelte eller deformere termoplastiske overflader. Til efterbehandling af træ eller plast er blødere stofhjul eller specialfremstillede polerpuder mere passende.
Hvor længe holder et sisal polerhjul?
Levetiden afhænger i høj grad af driftshastighed, påført tryk, materiale, der poleres, og vedligeholdelseshyppighed. Behandlede sisalhjul, der rives regelmæssigt og betjenes inden for deres nominelle hastighed, holder generelt ubehandlede hjul betydeligt længere. Sisalhjul med fuld skive giver også en økonomisk fordel ved, at de kan bruges ned til dornhullet, før udskiftning er nødvendig, hvilket maksimerer materialeudnyttelsen.
Skal jeg bruge et sisalhjul eller et slibende klaphjul til nedskæring?
Slibende klaphjul er bedre egnet til fjernelse af tungt snavs på uregelmæssige overflader, mens sisal-slibeskiver udmærker sig i det mellemliggende skæretrin - udblander ridser og overflademærker efter den første slibning og før den endelige polering. For emner, der kræver en kontrolleret, jævn overfladeforberedelse på tværs af en ensartet overflade, vil et sisalhjul fyldt med smergelblanding generelt levere mere ensartede resultater end et klaphjul på tilsvarende stadier af processen.
Er et behandlet sisalhjul altid bedre end et ubehandlet?
Ikke nødvendigvis - det afhænger af applikationen. Hårdtbehandlede sisalhjul giver hurtigere skæring og længere levetid til industriel brug i store mængder på hårde metaller. Til lettere anvendelser, batcharbejde eller indledende polering på bløde metaller kan et ubehandlet (tørt) sisalhjul dog give et mere kontrollerbart resultat med mindre risiko for overskæring. Nøglen er at tilpasse behandlingsniveauet til materialets hårdhed og dybden af de overfladefejl, der behandles.
Konklusion: Hvorfor Sisal-hjulet forbliver uundværligt i metalfinish
På trods af den kontinuerlige udvikling af automatiserede slibe- og robotpoleringssystemer, forbliver sisal-polerskiven et grundlæggende værktøj i metaloverfladebehandling, fordi intet andet forbrugsmateriale kombinerer dets niveau af skæreaggression, naturlige fibres holdbarhed og sammensætningsholdende kapacitet i en enkelt, omkostningseffektiv pakke. Dens rolle som den første fase af en flertrins poleringsproces er uerstattelig — det sætter overfladekvalitetsgrundlaget, som hvert efterfølgende trin bygger på.
For indkøbsprofessionelle, butiksansvarlige og metalbearbejdningsoperatører er den praktiske løsning ligetil: Invester i kvalitets sisalhjul, der er passende specificeret til dine metaller og maskiner, par dem med de korrekte poleringsmasser, vedligehold dem med regelmæssig rivning, og betjen dem inden for deres nominelle parametre. Hvis du gør det, vil det reducere de samlede omkostninger til poleringsforbrugsstoffer, forbedre overfladefinishens konsistens og forkorte de samlede cyklustider på tværs af din produktionslinje.
Når du køber sisal-polerskiver til industrielle eller store applikationer, skal du kigge efter leverandører, der tilbyder et komplet udvalg af specifikationer - fra ubehandlede tørre hjul til let arbejde til hårdt dyppebehandlede varianter til krævende anvendelser i rustfrit stål og jern - og som kan levere ensartet produktkvalitet på tværs af produktionsbatcher. Konsekvent fibertæthed, ensartet syningkvalitet og pålidelig behandlingshårdhed er de faktorer, der adskiller et produktivt sisalhjul fra et, der skaber flere problemer, end det løser.