Dyb rust på et stålbeslag, mølleskala på en rustfri plade, hvirvelmærker på et aluminiumshus - hver overflade har brug for et andet udgangspunkt, og at vælge det forkerte sandpapirskorn er den mest almindelige årsag til, at et efterbehandlingsarbejde tager dobbelt så lang tid, som det burde. Det korte svar: de fleste metalarbejder har en kornstige fra 40 til 400 . Start ved 40-80 korn for at fjerne rust, maling eller svejseperler, flyt til 120-180 for at slette disse ridser, forfin ved 240-320, og afslut ved 400 eller finere før polering. Vi fremstiller polerskiver og polermasser til hardware, køkkenudstyr, smykker og bilfabrikker, og kornvalg er det første spørgsmål, kunderne stiller, før et hjul rører delen. Her er hvordan du vælger korrekt.
Hvad grit-tal faktisk fortæller dig
Tallet trykt på bagsiden af et ark beskriver slibemiddelpartikelstørrelsen. På CAMI-skalaen, der er almindelig i Nordamerika, afspejler det, hvor mange korn der passer gennem en kvadrattomme af sorteringsskærm: lavere tal betyder større, mere aggressive korn; højere tal betyder finere partikler og mindre ridser . Slibning er virkelig kontrolleret ridsning - finishen, du ser, er simpelthen det mønster, som disse ridser efterlader. Derfor planlægger fagfolk en sekvens af gryn i stedet for at jage efter ét magisk tal.
Grove gryn (40-80): fjernelsesarbejde
Brug denne serie til at fjerne materiale, ikke for at forskønne: rustskalaer, gammel maling, dybe gruber og svejseperler. På en korroderet stålramme er korn 40 eller 60 den hurtigste vej ned til rent metal. Groft papir efterlader dybe ridser, som hvert senere trin skal fjernes, så start aldrig grovere end skaden kræver.
Mellemstore korn (100-150): udjævning og reparation
Dette er arbejdshesteserien til overordnet slibning og raffinering af ru overflader. Hvis delen er ren, men ujævn - slibemærker, lette skæl, ridser fra en tidligere reparation - sparer det både tid og metal at starte her.
Fint korn (180-320): forfinish raffinering
Fine papirer sletter ridsemønsteret efter mellemstore korn og forbereder overfladen til efterbehandling. For de fleste stål- og rustfrie dele på vej til et polerhjul er 320 det praktiske stoppunkt.
Ultrafine gryn (400 ): sidste gennemløb
Disse kvaliteter fjerner meget lidt lager. De er til endelig blanding, gennemskæring af let oxidation på bløde metaller og vådslibning lige før en spejlpoleringspasning.
| Grit Range | klasse | Bedst til | Overflade det forlader |
|---|---|---|---|
| 40-60 | Groft | Rust, maling, kraftig belægning, svejseperler | Dybe synlige ridser |
| 80-120 | Groft to medium | Blanding af grove ridser, kantarbejde | Ensartet ridsemønster |
| 150-240 | Medium til fin | Generel udjævning, formning, forfinish | Små ridser, satin look |
| 320-400 | Fine | Sidste gennemløb før polering af hjul | Glat mat, næsten fri for ridser |
| 600 | Ultrafint | Vådslibning og spejlforpolering | Halvblank, klar til sammensætning |
Match Grit til Metal på bænken
Det samme korn opfører sig meget anderledes på aluminium end på hærdet stål. Bløde metaller skæres hurtigt og tilstopper papir; hårde metaller modstår skæring og belønner skarpe, holdbare korn. Hurtige valg af metal:
- Aluminium og messing: start ikke grovere end 120, medmindre skaden er dyb; siliciumcarbid skærer bløde metaller rent uden udhuling.
- Kulstofstål: aluminiumoxid håndterer rust-, kalk- og svejseblanding til den laveste pris pr.
- Rustfrit stål: klatre gennem jævne korntrin og afslut ved 320-400; springede skridt dukker op igen som striber under en spejlfinish.
- Kobber: ekstremt blød — korn 220 er normalt groft nok selv til synlige skader.
Disse regler skaleres fra en engangsreparation til produktionspartier af beslag, fastgørelseselementer og fittings. Den samme logik styrer vores polerarbejde med fabrikanter af hardwareværktøj , hvor efterbehandlingsforbrugsstoffer matches til hvert materiale, før en linje overhovedet starter.
Slibende typer, der holder fast på metal
Kornstørrelsen bestemmer, hvor dybt hver ridse går; slibetypen bestemmer, hvor længe papiret bliver ved med at skære. Tre korn dækker næsten alle metalopgaver.
Aluminiumoxid er standard for stål og jern. Dens korn er sej og blokeret og brækker sig til friske skærekanter, efterhånden som den bliver slidt, så arket forbliver skarpt længe efter, at billigere papir er glaseret over. Limet til fleksibel klud i stedet for papirbagside bliver det samme slibemiddel til et klaphjul, der følger kurver, som et stift ark ikke kan nå:
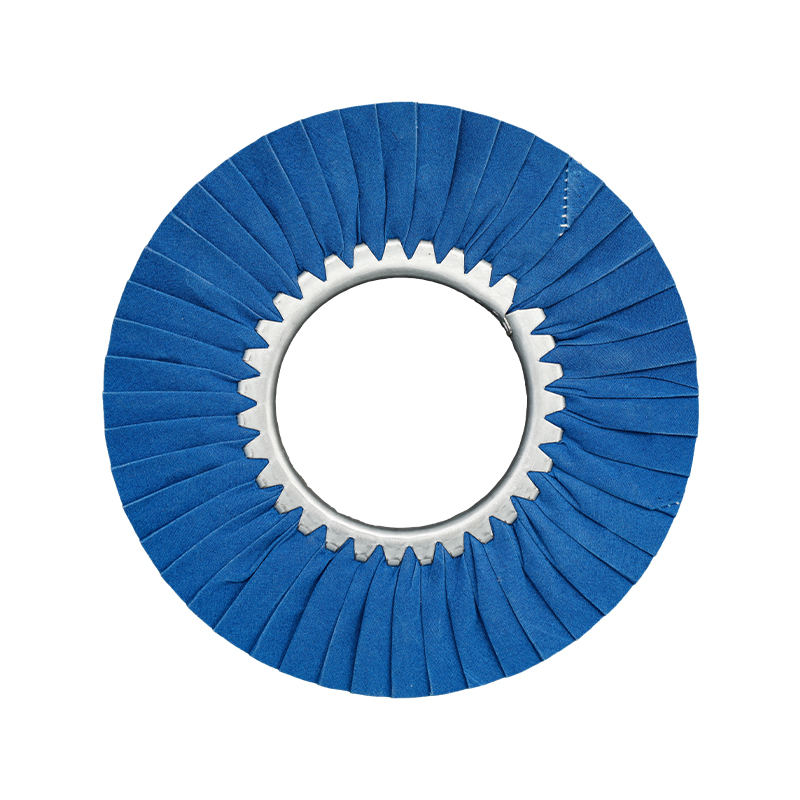
 Klaphjul af aluminiumoxid til stålslibning Aluminiumoxid grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Se produkt →
Siliciumcarbid er skarpere, hårdere og mere skør - det bedre valg til aluminium, kobber og messing og til vådslibning. Kalcinerede kvaliteter holder deres kant ved varmen og efterlader et finere, mere kontrolleret ridsemønster på bløde metaller:
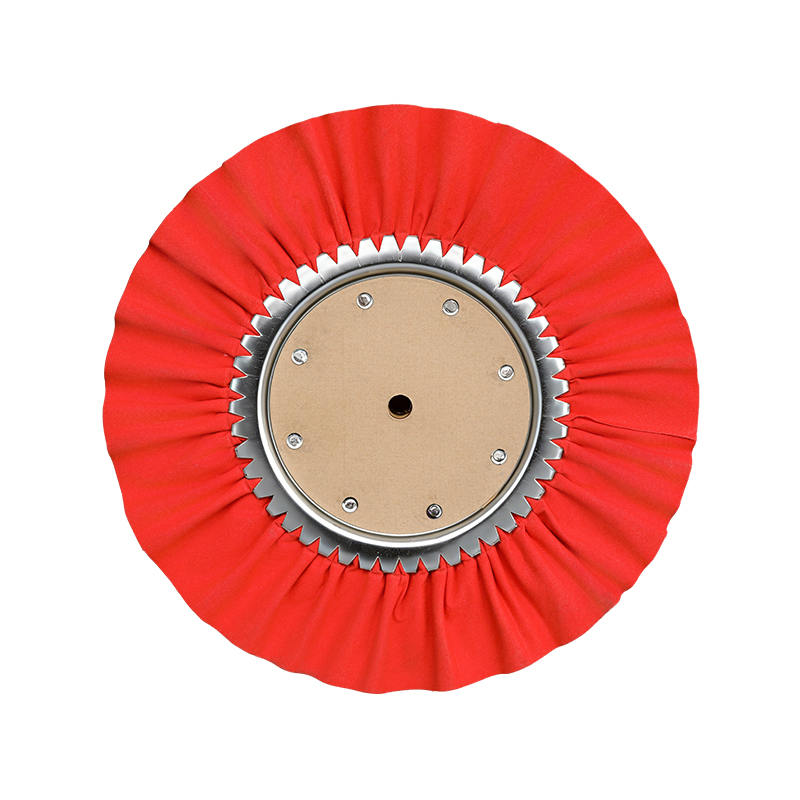
 Kalcineret siliciumcarbid klaphjul til bløde metaller Kalcineret siliciumcarbid forbliver skarpt ved varme og skærer med minimal forbrænding, hvilket gør dette hjul velegnet til finere, kontrolleret efterbehandling på aluminium, kobber, messing og rustfrit stål. Se produkt →
Zirconia og keramiske korn hører til højtrykskraftslibning frem for håndslibning. Ræk ud efter dem under fjernelse af tungt materiale, og skift derefter til aluminiumoxid eller siliciumcarbid for hvert finere trin.
Grit Progression, der forhindrer omarbejdning
Her er reglen, der adskiller en ren finish fra en spildt eftermiddag: gå et trin ad gangen frem og spring aldrig mere end en enkelt karakter over . Finere papir kan ikke fjerne ridser, der er dybere end dets eget korn - det polerer kun overfladen omkring dem, og de skjulte ridser dukker op igen i det øjeblik, poleringsmassen fortsætter.
- Start med det groveste korn, som skaden faktisk kræver - og ikke grovere.
- Slib i én konsistent retning med let, jævnt tryk, indtil hele overfladen viser et ensartet ridsemønster.
- Tør alt støv væk, og flyt derefter nøjagtigt et korn op: 80 til 120, derefter 180 og derefter 240.
- Drej sliberetningen 90 grader ved hvert trin; når de gamle ridser forsvinder, er den grus færdig.
- Stop ved 320-400 for en satinfinish, eller fortsæt til 600 og finere, hvis delen er på vej til spejlpolering.
Hvor slibning stopper og polering begynder
Selv papir med korn 1000 ridser stadig - bare meget fint. Et ægte spejl kommer slet ikke fra sandpapir; det kommer fra slibehjul og forbindelser, som skærer og glatter på et mikroskopisk niveau. For de fleste metaldele er overdragelsespunktet a 320-400 korn overflade : ensartet, rent og fri for ridser dybt nok til at overleve polering.
Forbindelser følger samme logik som gryn og er farvekodede ved skærekraft. Gule og brune kvaliteter skæres og glattes lige efter slibning; hvide kvaliteter bringer stål til en lys finish; og green compound er industristandarden for en spejlfinish på rustfrit stål og forkromede dele.
 Chromoxid grøn poleringsmiddel Grøn forbindelse med chromoxid er industristandarden for spejlbehandling af rustfrit stål og forkromede dele, hvilket fuldender kornstigen som det sidste farvetrin. Se produkt →
Par hver blanding med det rigtige hjul - sisal til skæring, syet klud til udglatning, blød bomuld til endelig farvning - og grusstigen bliver et komplet efterbehandlingssystem. For den fulde hjul-og-sammensatte sekvens, metal for metal, vores vindhjulspolering guide til spejlfinish går igennem det trin for trin.
Tre fejl, der ødelægger en metalfinish
- Springer grustrin over. De dybe ridser, du skjuler i dag, dukker op igen, første gang sammensætningen rører ved delen.
- Presser for hårdt. Kraftig tryk glaserer papiret, opvarmer tyndt metal og udhuler bløde metaller. Lad kornet skære.
- Slibning over støv. Brugte korn og metalpartikler fanget under arket trækker friske ridser hen over færdige områder. Tør mellem hvert kornskift.
Ingen af disse koster noget at undgå på forhånd - de koster omarbejde bagefter.
Kornstigen kort fortalt
Vælg startkornet fra skaden foran dig, ikke fra vane: 40-80 for at strippe, 120-180 for at glatte, 240-320 for at forfine, 400 og finere for at forpolere. Match slibemidlet til metallet - aluminiumoxid til stål, siliciumcarbid til bløde metaller - og klatre et trin ad gangen til 320 eller 400 før polering. Den sekvens dækker alt fra rustet hardware til poleret køkkengrej.
Når først en del forlader sandpapirstadiet, afhænger spejlkvaliteten af hjulene og de efterfølgende sammensætninger. Disse forbrugsvarer er, hvad vores fabrik i Ningbo producerer i skala - sisalhjul, stofpudsehjul, klaphjul og farvekodede blandinger i tilpassede størrelser til produktionslinjer over hele verden.