Fabrik for poleringsmaterialer
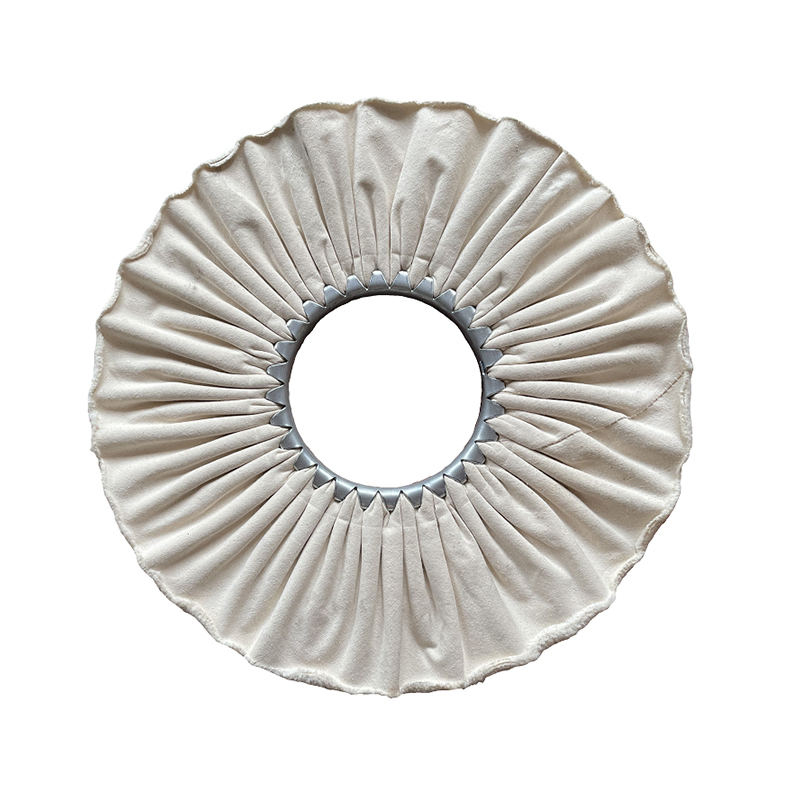
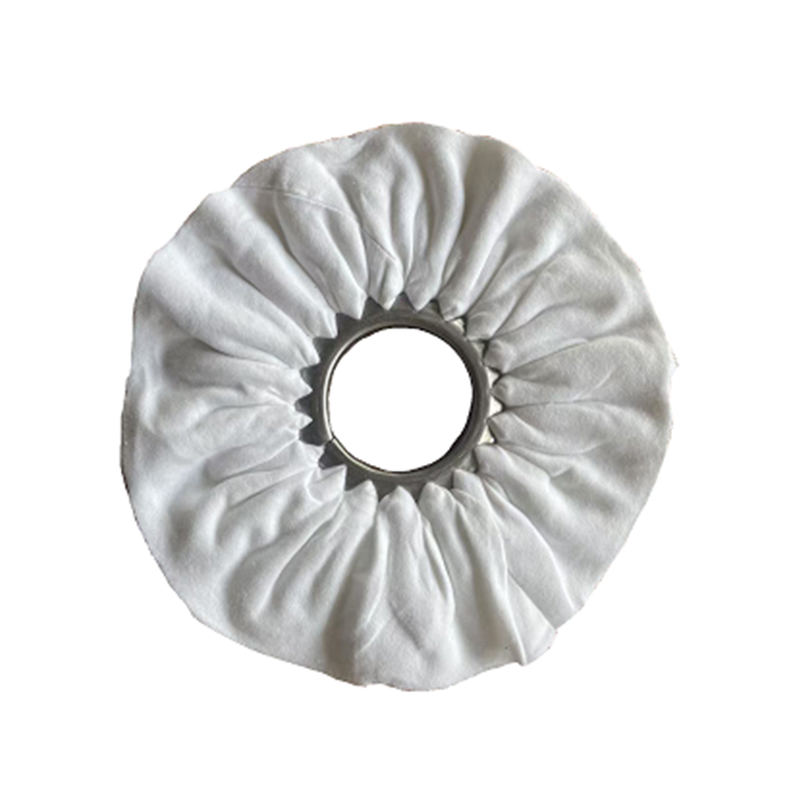
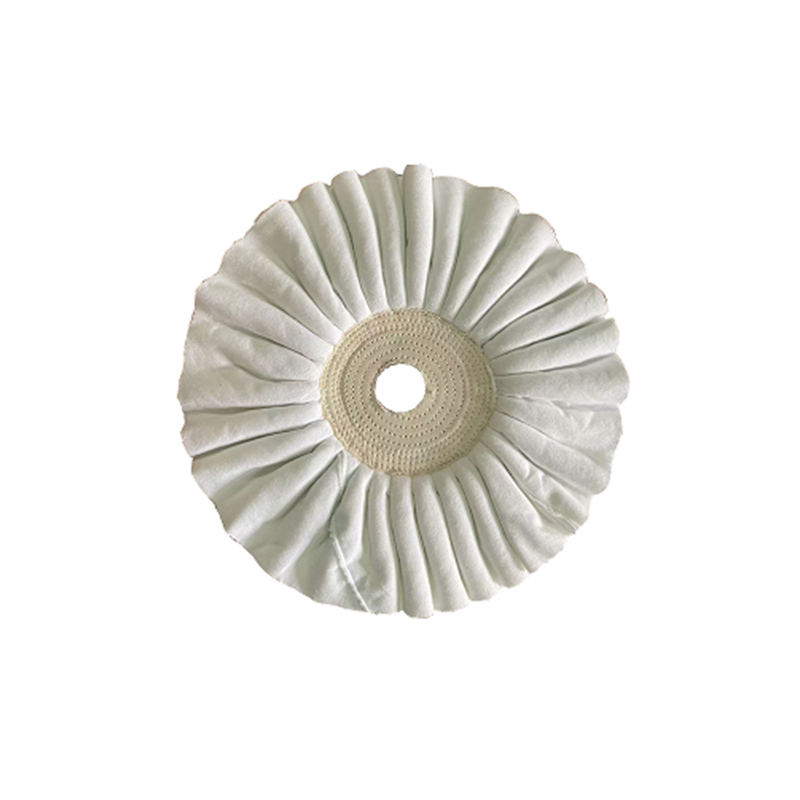
Om
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
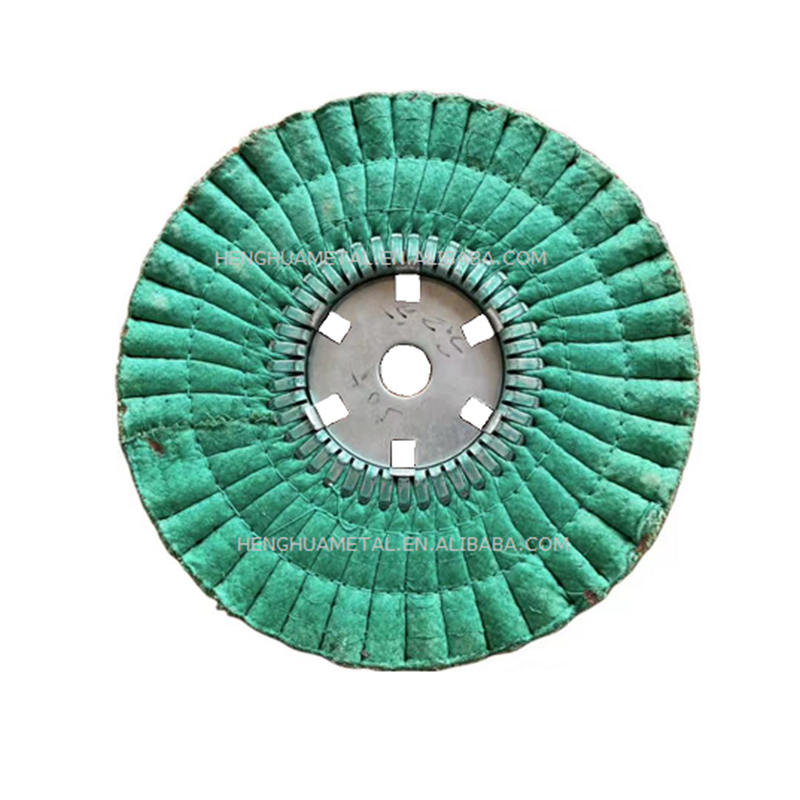
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. er beliggende i Dongjiaqiao, Jishigang, Haishu District, Ningbo Bo City, Zhejiang Province, Kina. Som en Kina fabrik for poleringshjul, poleringsmidler og poleringsmaterialer, Henghua Metal Surface Treatment Technology Co., Ltd. leverer forskellige tilpassede poleringsmaterialer. Virksomheden blev etableret i 2016, med et fabriksareal på 3.500 kvadratmeter, mere end 10 sæt avanceret udstyr til produktion af kludhjul, 2 fuldautomatiske dåselinjer, og kan tilpasse produktionen af vindkludhjul i forskellige typer og størrelser. Ma-hjul, poleringsvoks, chiye-hjul, metalpoleringspasta og andre produkter, kunder er over hele Sydamerika, USA, Europa, Mellemøsten osv. I de senere år har virksomheden løbende innoveret for at forbedre arbejdseffektiviteten af poleringsmaterialer og har vundet kundernes anerkendelse. Velkommen kunder i nød til at ringe for at forhandle samarbejde!
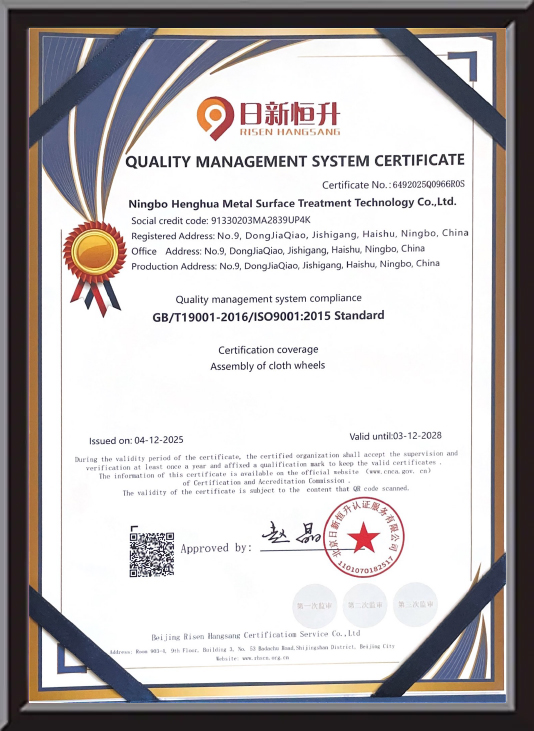
Æresbevis
Beskedfeedback
Produkter Brancheviden
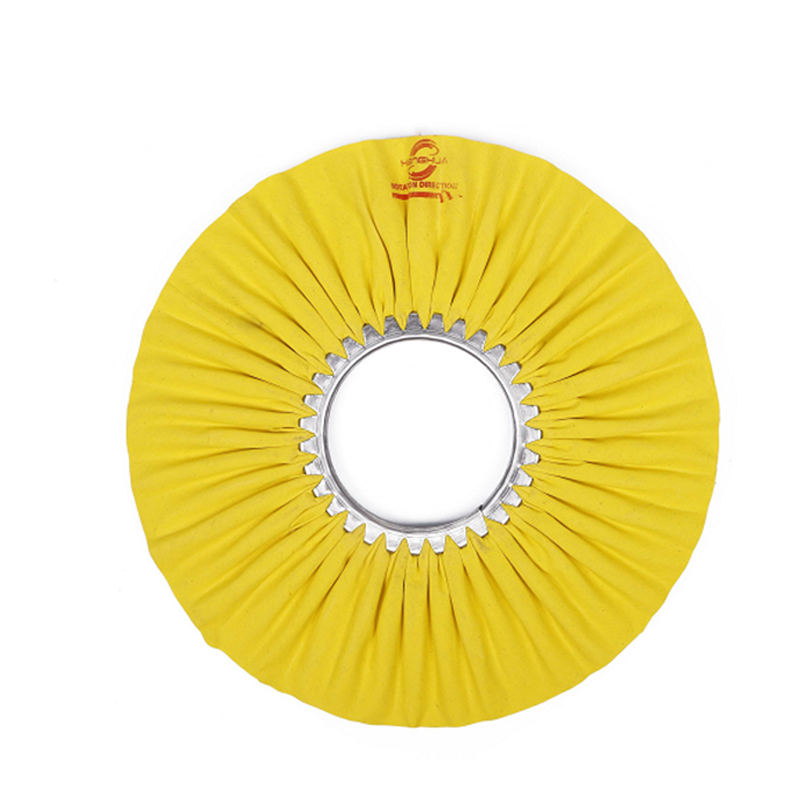
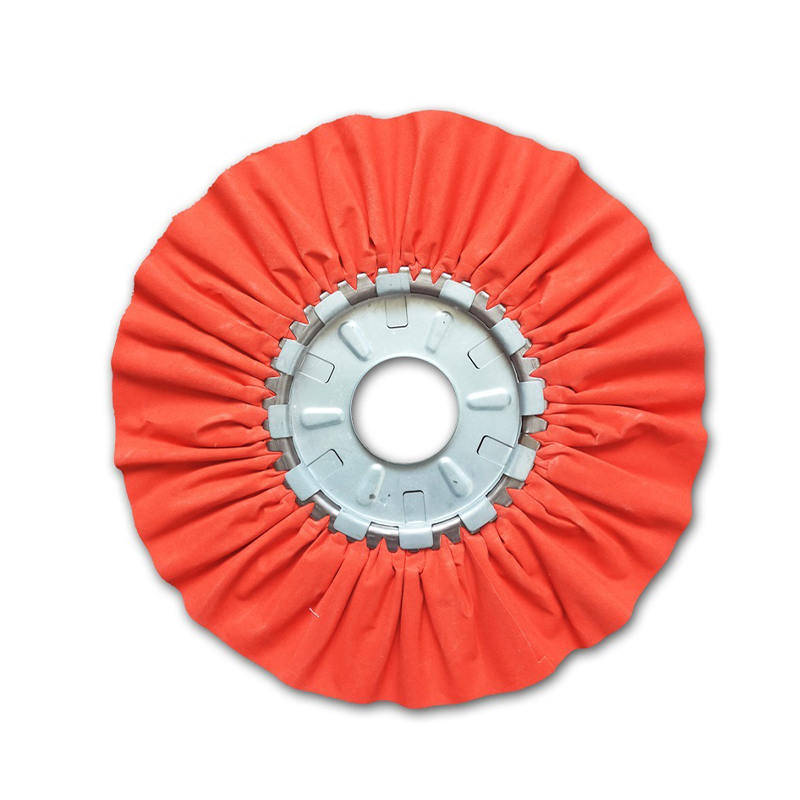
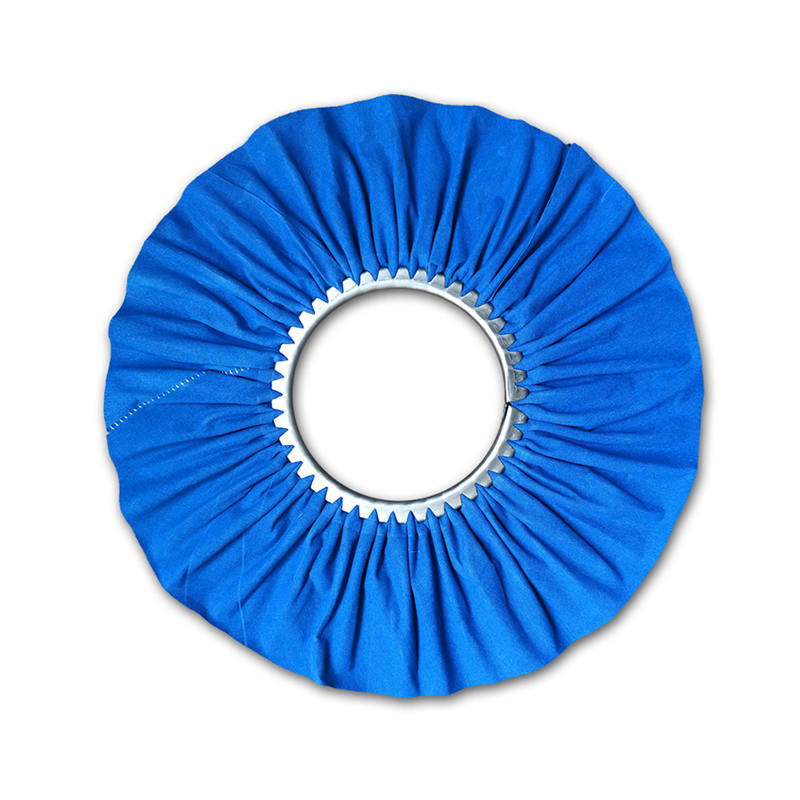
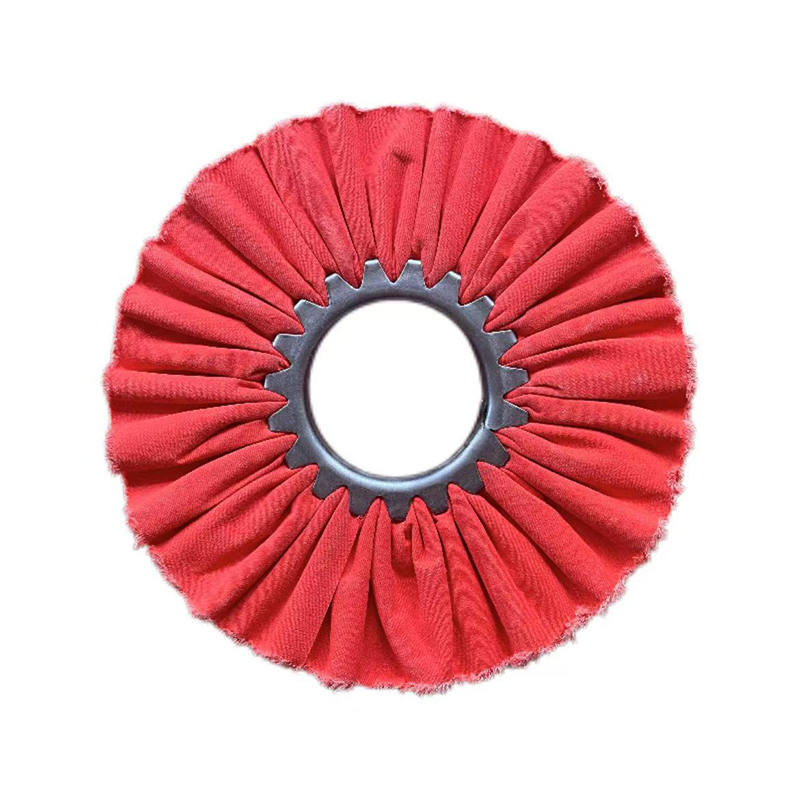
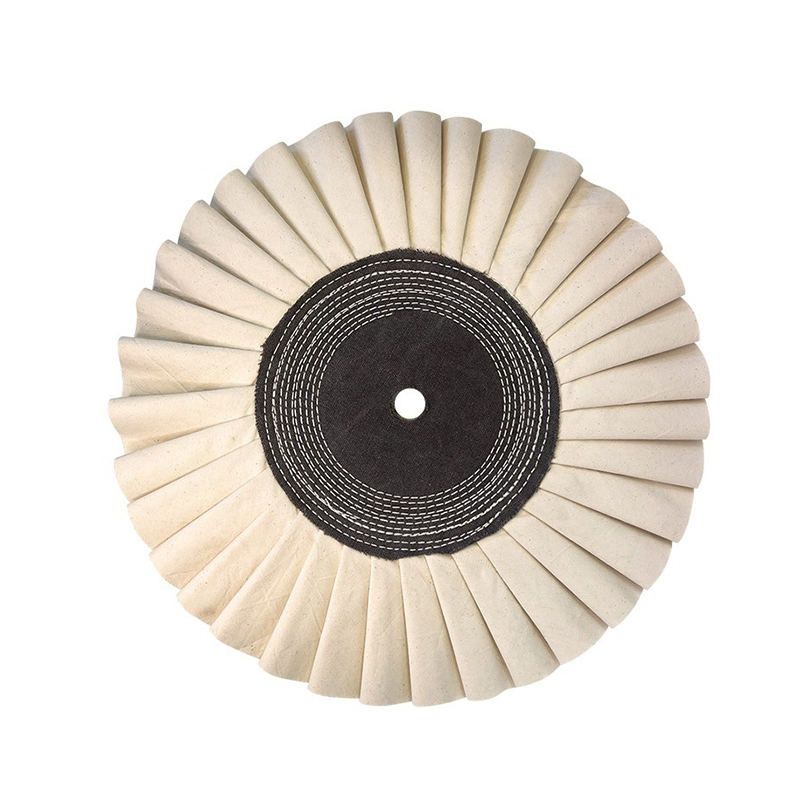
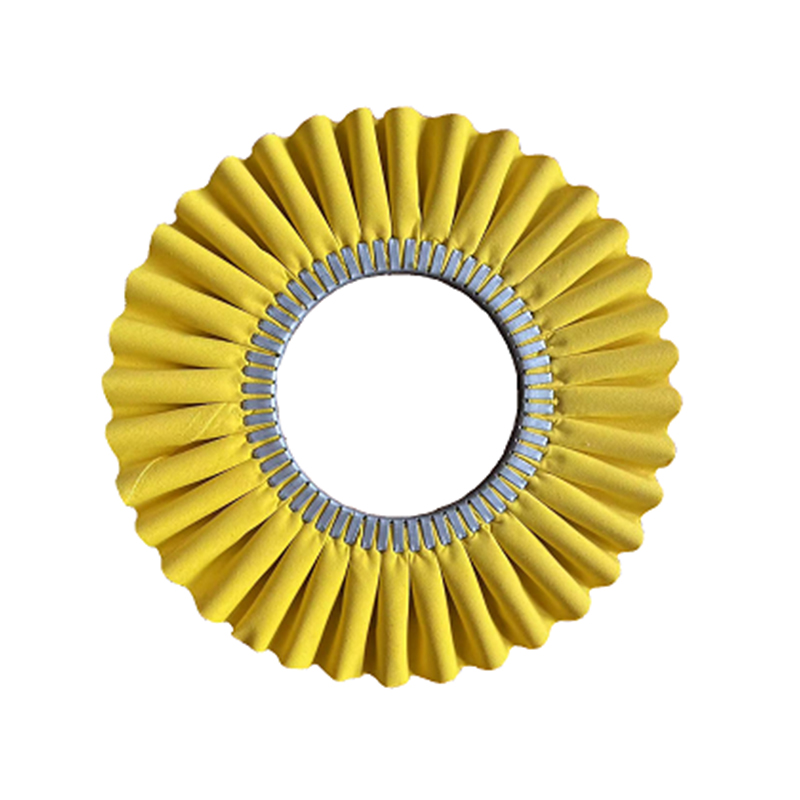
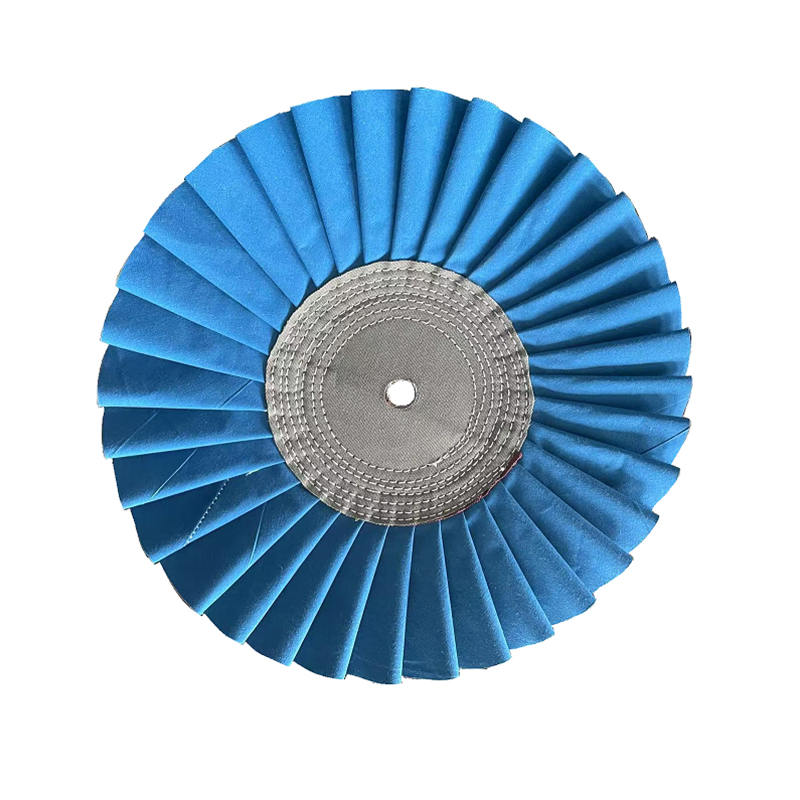
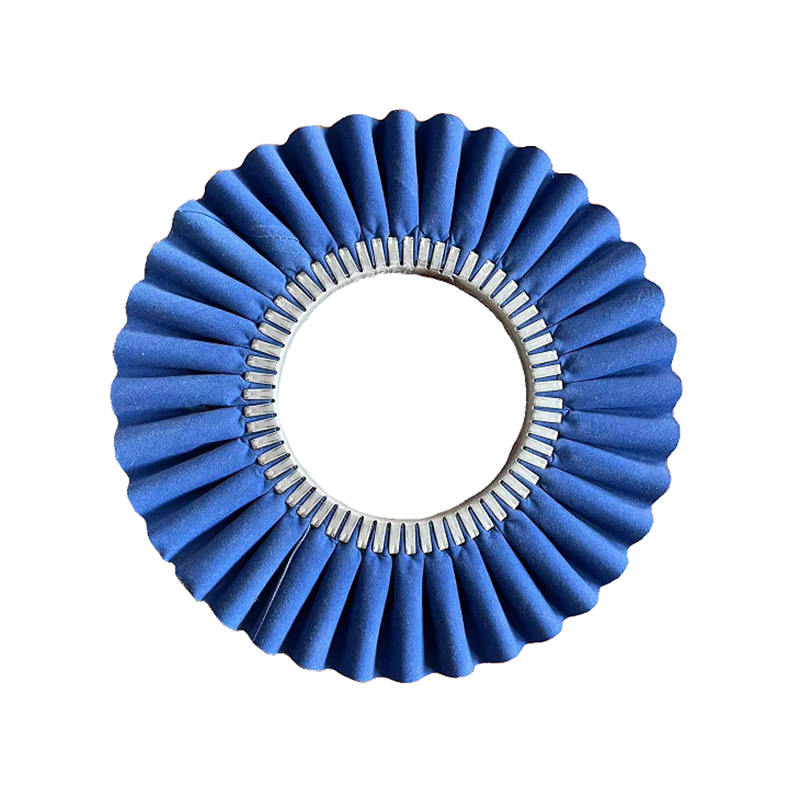
A polerhjul er kerneværktøjet i enhver metaloverfladebehandlingsproces - men dens ydeevne afhænger helt af polermasse parret med det og det bredere udvalg af poleringsmaterialer afstemt med emnet og finishmålet. Tilsammen danner disse tre elementer et komplet system, der afgør, om den endelige overflade opfylder optiske, funktionelle eller dekorative specifikationer. Denne side dækker, hvordan hver komponent fungerer, fordelene ved et velafstemt poleringssystem og svar på de mest almindelige spørgsmål fra produktionskøbere og ingeniører.
Sådan fungerer et polerhjul
En polerskive fungerer ved at rotere med høj hastighed, mens dens overflade - typisk stof, sisal, filt eller en kompositfiber - bærer en slibende polermasse mod arbejdsemnet. Slibepartiklerne i blandingen udfører mikroskæring: de fjerner mikroskopiske overfladeuregelmæssigheder efterladt ved slibning eller bearbejdning, hvilket gradvist reducerer overfladeruheden (Ra-værdi), indtil den ønskede finish er opnået.
Processen forløber typisk i to eller tre trin. A skæremasse på et sisal eller spiralsyet hjul fjerner grovere ridser først; a efterbehandling sammensatte på et blødere stofhjul forfiner derefter overfladen til en spejl- eller satinfinish. Hjulhårdhed, rotationshastighed (typisk mellem 1.200 og 3.600 RPM afhængigt af materiale) og sammensat slibemiddelkvalitet kalibreres sammen for at matche Ra-målspecifikationen for hvert underlag.
Vigtigste fordele ved et matchet poleringsmaterialesystem
- Ensartet overfladefinishkvalitet: Parring af den korrekte poleringsskivetype med en specialformuleret forbindelse reducerer Ra-variansen på tværs af batcher, hvilket er afgørende for dekorativt hardware, medicinske instrumenter og komponenter i kontakt med fødevarer.
- Reducerede behandlingstrin: Et velafstemt poleringsmaterialesystem kan konsolidere tre slibetrin til to poleringsgange, hvilket reducerer cyklustiden med op til 30 % på højvolumenproduktionslinjer.
- Lavere forbrugsomkostninger pr. del: Korrekt sammensætning-til-hjul-matchning forhindrer for tidligt hjulslitage og sammensat spild, forlænger hjulets levetid og reducerer omkostningerne pr. poleret stykke.
- Miljøvenlige formuleringer: Moderne polerblandinger designet til vandopløselige eller lav-VOC applikationer reducerer værkstedets luftforurening og overholder eksportmarkedets miljøstandarder.
Polerhjultyper og deres anvendelser
At vælge den rigtige hjulkonstruktion er den første beslutning i enhver poleringsmaterialespecifikation. Tabellen nedenfor opsummerer de mest almindelige hjultyper og deres anbefalede anvendelsestilfælde.
| Hjultype | Materiale | Bedste applikation | Typisk sammensat kvalitet |
|---|---|---|---|
| Sisal hjul | Naturlig sisal fiber | Kraftig skæring på stål, støbegods | Grov/medium skæremasse |
| Spiralsyet klæde | Bomuldsmuslin, syet lag | Mellemskæring på messing, aluminium | Mellem skæremasse |
| Løs Foldedug | Blødt bomuld, løs konstruktion | Endelig farvepolering, spejlfinish | Fin finish / farvesammensætning |
| Filthjul | Komprimeret uldfilt | Optiske overflader, flade præcisionsdele | Ultrafin poleringsmasse |
Formulering og udvælgelse af poleringsmiddel
En polermasse består af slibende partikler (typisk aluminiumoxid, chromoxid eller siliciumcarbid), et bindemiddel (fedt, voks eller vandopløselig base) og ydeevneadditiver, der kontrollerer varmeudvikling og overfladesmøring under skæring. Slibepartikelstørrelsen - målt i mikron - bestemmer direkte niveauet af overfladeridsfjernelse og den endelige Ra-værdi, der kan opnås.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., etableret i 2016, har været dedikeret til forskning, udvikling og innovation af polerblandinger og relaterede poleringsmaterialer skræddersyet til den globale fremstillingsindustri. Gennem kontinuerlige procesinvesteringer - herunder introduktionen af fuldautomatiske konservesproduktionslinjer i 2020 - sikrer virksomheden batch-til-batch slibekonsistens, hvilket direkte reducerer overfladefinishvariationer på højvolumenproduktionslinjer.
For substratmatchning er den generelle regel: hårdere metaller kræver hårdere slibemidler ved lavere hastigheder , mens bløde ikke-jernholdige metaller (aluminium, messing, kobber) klarer sig bedre med blødere slibekvaliteter ved moderat hastighed for at undgå materialeopsamling på hjulets overflade.
Ofte stillede spørgsmål
Q1: Kan jeg bruge det samme polermasse på forskellige metaller?
Ikke pålideligt. Hvert metalsubstrat har en forskellig hårdhed og termisk følsomhed. En blanding formuleret til rustfrit stål indeholder hårdere slibende partikler, der kan ridse blødt aluminium og efterlade rester i messingporer. Til produktionslinjer med blandede materialer skal du bruge substratspecifikke forbindelser og dedikere separate polerhjul til hvert materiale for at forhindre krydskontaminering.
Q2: Hvordan ved jeg, hvornår et polerhjul skal udskiftes?
Nøgleindikatorer omfatter: reduceret skærehastighed (længere cyklustid for det samme Ra-mål), synlig glasering af hjuloverfladen, hvor massen ikke længere belastes korrekt, ujævn overfladefinish på emnet eller målbar reduktion af hjuldiameter ud over 20 % af original størrelse. Glaserede hjul kan nogle gange restaureres ved at rive overfladen med en hjuldresser, men stærkt slidte hjul bør udskiftes i stedet for at klædes på gentagne gange.
Q3: Hvad er forskellen mellem en skæremasse og en efterbehandlingsmasse?
A skæremasse indeholder grovere slibende partikler (typisk 20-80 mikron rækkevidde) designet til at fjerne ridser, bearbejdningsmærker og oxidation hurtigt. A efterbehandling sammensatte (også kaldet en farve- eller poleringsmasse) bruger meget finere partikler (under 10 mikron) til at forfine overfladen efter skærestadiet til en spejl- eller højglansfinish. Brug kun en efterbehandlingsmasse på en stærkt ridset overflade vil ikke give et spejlresultat - skærestadiet kan ikke springes over.
Q4: Er vandopløselige poleringsmidler egnede til automatiserede produktionslinjer?
Ja, og de foretrækkes i stigende grad til automatiserede linjer på grund af lettere rengøring af dele, lavere VOC-emissioner og kompatibilitet med vandbaserede rensesystemer efter proces. Afvejningen er lidt kortere sammensætningslevetid på hjulet sammenlignet med voksbaserede formuleringer i miljøer med lav luftfugtighed. Til højvolumen automatiseret polering anbefales vandopløselige polerblandinger med korrosionshæmmende additiver for at forhindre flashrust på jernholdige underlag mellem behandlings- og vasketrin.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. har specialiseret sig i forskning og udvikling samt produktion af poleringskludhjul, poleringsvoks, flydende poleringshjul og metalpoleringspasta.
Klassifikation
Kontaktoplysninger
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Jishigang Town, Haishu District, Ningbo City, Zhejiang-provinsen, Kina
Hold kontakten
Copyright © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Tilpasset poleringshjul Fabrik for poleringsmidler Alle rettigheder forbeholdes.