Zirconia aluminiumoxid og keramiske slibebånd er generelt bedst til metal, men et klaphjul overgår ofte bælter på buede eller ujævne overflader
Til de fleste metalbearbejdningsopgaver, en zirconia aluminiumoxid eller keramisk slibebånd leverer den hurtigste spåntagning og den længste levetid på stål, rustfrit stål og aluminium. Dog er slibebånd ikke altid det rigtige værktøj til enhver opgave. Når et emne har svejsninger, kurver, kanter eller konturerede overflader, a klaphjul udkonkurrerer ofte et fladt bælte, fordi dets overlappende slibende flapper passer til uregelmæssige former, mens de stadig leverer ensartet materialefjernelse. Resten af denne vejledning nedbryder slibekornstyper, kornvalg og de specifikke situationer, hvor skift fra en rem til et klaphjul giver en bedre finish på kortere tid.
Hvorfor slibekornstype betyder mere end bæltemærke
Den største enkeltfaktor, der bestemmer, hvor godt et slibebånd klarer sig på metal, er det slibende mineral, der er bundet til dets overflade, ikke bagsidematerialet eller båndets generelle byggekvalitet. Forskellige korntyper knækker og selvslibes med forskellige hastigheder, hvilket direkte påvirker skærehastigheden og båndets levetid ved bearbejdning af stål, rustfrit stål eller ikke-jernholdige metaller.
Zirconia aluminiumoxid
Zirconiumoxid-aluminiumoxidkorn brækker kontinuerligt for at afsløre friske skærekanter, hvilket gør det velegnet til kraftig spåntagning på kulstofstål og rustfrit stål. Det holder typisk betydeligt længere end standard aluminiumoxid under kraftigt tryk, hvilket gør det til et almindeligt førstevalg til svejseslibning og kraftig afgratning.
Keramisk aluminiumoxid
Keramisk korn er konstrueret på et mikrokrystallinsk niveau til at slibe sig selv kontinuerligt, hvilket giver det den længste levetid af de almindelige korntyper og den bedste ydeevne under høj varme genereret under aggressiv metalslibning. Det koster mere pr. bånd, men reducerer ofte det samlede slibeforbrug i løbet af en produktionskørsel, fordi der forbruges færre bånd.
Aluminiumoxid
Standard aluminiumoxid er den mest økonomiske mulighed og yder tilstrækkeligt på let metalslibning, efterbehandlinger og blødere metaller såsom aluminium eller messing, hvor aggressiv spåntagning ikke er prioriteret.
Matchende grus til metalbearbejdningsstadiet
At vælge den korrekte kornsekvens forhindrer spildtid og reducerer risikoen for at efterlade synlige ridsemønstre, som kræver ekstra efterbehandling at fjerne. De fleste metalforretninger bevæger sig gennem en groft-til-fin progression i stedet for at springe direkte til en fin grus.
- Groft korn, ca. 36 til 60, fjerner hurtigt svejsninger, mølleskala og tunge overfladefejl.
- Mellem korn, omkring 80 til 120, blander slibemærker og forbereder overfladen til efterbehandling.
- Fint korn, omkring 150 til 240, giver en glat forpoleringsoverflade klar til belægning eller endelig polering.
Hvis du springer over mere end ét grustrin i denne progression, efterlades normalt dybe ridser fra den grovere passage, der stadig er synlige under den finere, hvilket tvinger omarbejde, der koster mere tid end at følge den fulde sekvens.
Sammenligning af almindelige slibemidler til metalarbejde
Tabellen nedenfor sammenligner typiske ydelseskarakteristika på tværs af de slibetyper, der oftest anvendes på metal, herunder hvor et slibebånd er ideelt, og hvor skift til en klapskive giver et bedre resultat.
Når en Klaphjul Er et bedre valg end et slibebånd
Et slibebånd fungerer bedst på fladt eller let buet papir, der holdes mod et ensartet kontakthjul eller plade. Når emnets geometri bliver uregelmæssig, a klaphjul leverer normalt en mere jævn finish, fordi dens individuelt monterede slibeflapper bøjer uafhængigt for at følge konturer, rørkurver og svejsede samlinger, som et stift bånd ikke kan nå jævnt.
Svejseblanding på rundt eller uregelmæssigt materiale
På runde rør, rørfittings og støbte komponenter vikler de fleksible klapper på et klaphjul sig rundt om krumningen og blander svejseperler jævnt uden de flade pletter, som et bånd kan efterlade på afrundede overflader.
Kant- og hjørneafgratning
Skarpe kanter og hjørner er svære at slibe jævnt med et bånd uden at runde dem ujævnt eller udhule den omgivende overflade. Et klaphjuls individuelle klapper giver et mere kontrolleret, ensartet kantbrud.
Reduceret varmeopbygning på tynde plader
Fordi kun en lille del af et klaphjul kommer i kontakt med overfladen på ethvert tidspunkt, genererer det mindre koncentreret varme end et bælte, der kører under konstant fuld overfladekontakt, hvilket mindsker risikoen for vridning eller misfarvning af tynde metalplader under efterbehandling.
Klaphjulskonstruktion og kornmuligheder
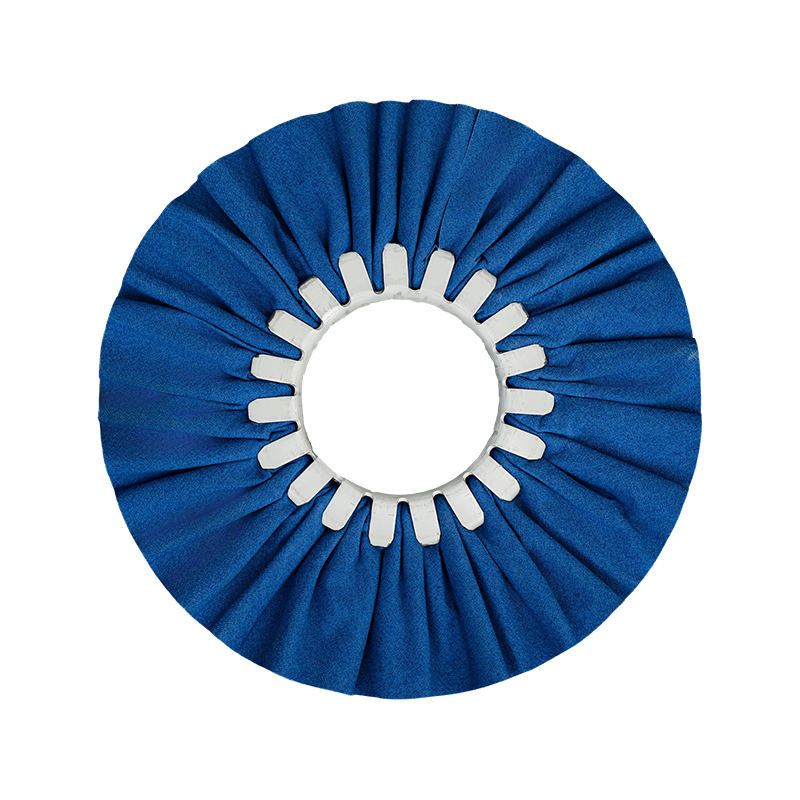
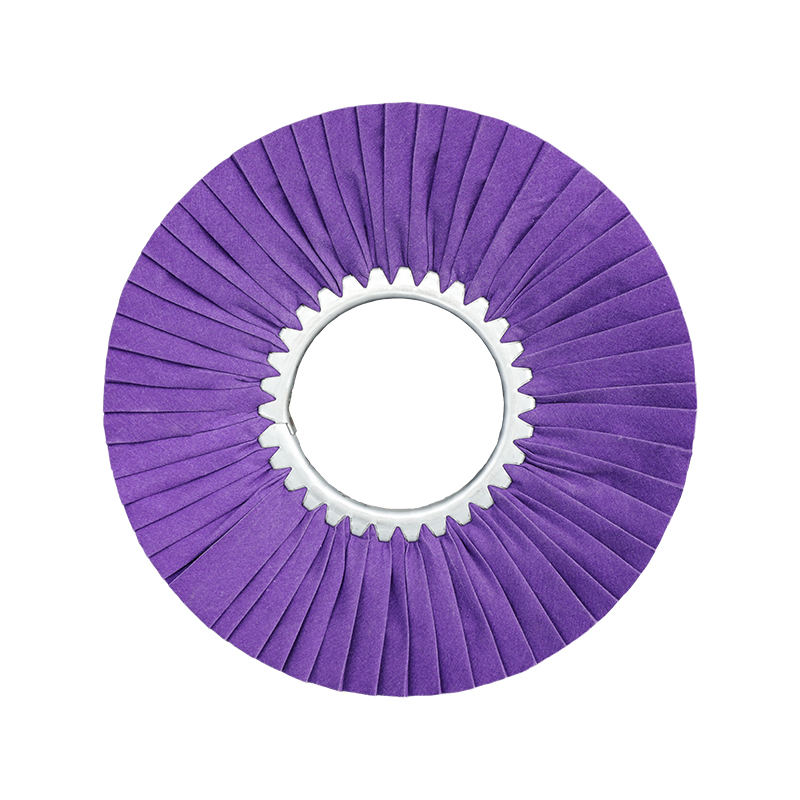
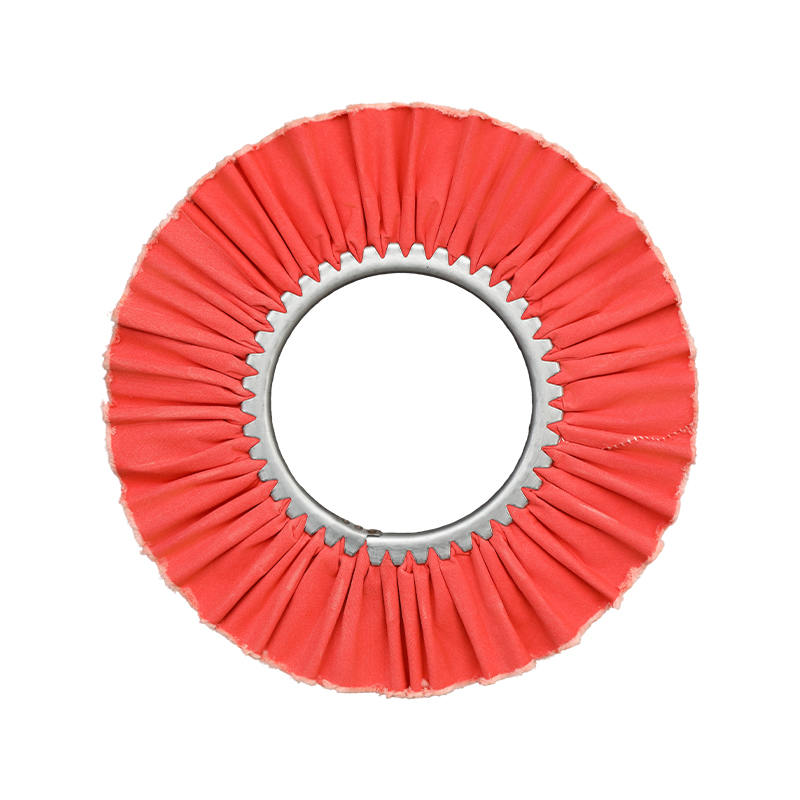
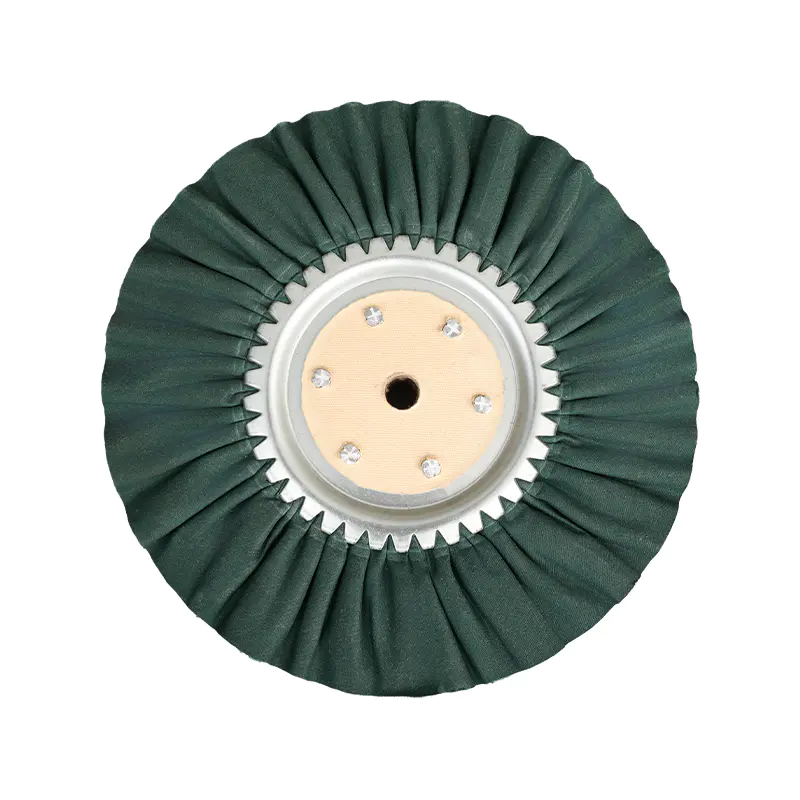
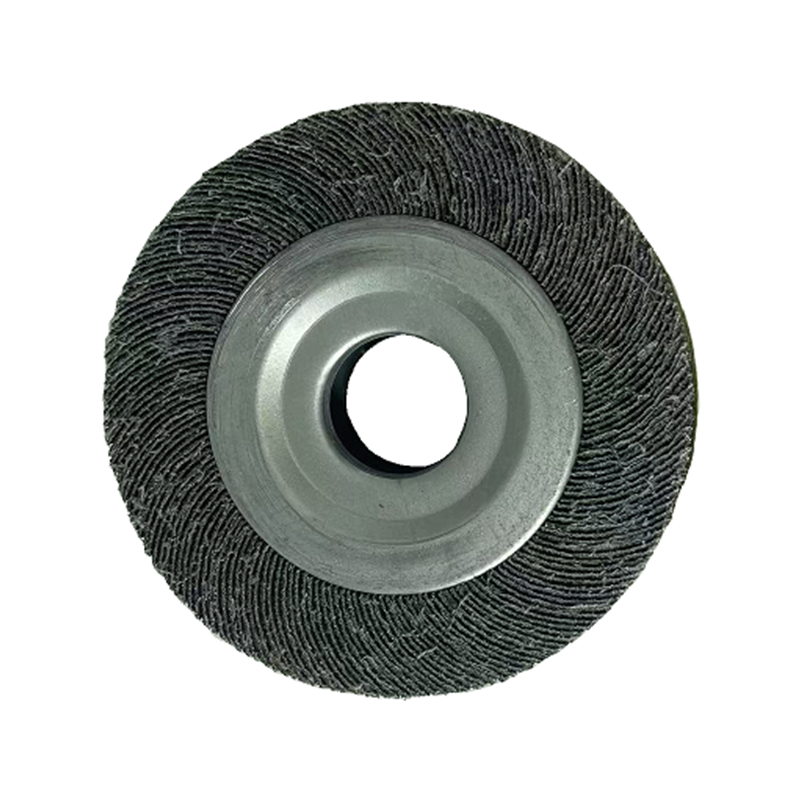
A klaphjul består af overlappende slibende stofflapper monteret radialt omkring et centralt nav eller skaft. Da de ydre klapper slides ned under brug, blotlægges friskt slibende materiale konstant nedenunder, hvilket holder skæreydelsen ensartet gennem det meste af hjulets levetid i stedet for at falde skarpt af, når overfladen slides, som et slidt slibebånd ofte gør.
- Grove klaphjul, omkring 40 til 60 korn, håndterer indledende svejseslibning og fjernelse af tunge skæl.
- Mellemstore klaphjul, omkring 80 til 120 korn, blander og glatter overflader efter grov slibning.
- Fine klaphjul, omkring 180 til 320 korn, forbereder metal til polering eller belægning.
- Klaphjul fås i flade, spindelmonterede og umonterede skiveformater, der passer til vinkelslibere, bordslibere og boremonterede opsætninger.
Praktiske tips til længere slibende levetid på metal
Uanset om en butik kører med bælter eller klaphjul, forlænger nogle få driftsvaner konsekvent slibemidlets levetid og forbedrer finishkvaliteten på metal.
Styr kontakttryk
Anvendelse af for højt tryk fremskynder ikke materialefjernelsen proportionalt, det genererer hovedsageligt varme og fremskynder slibende slid. At lade slibekornet skære ved moderat, ensartet tryk giver en mere jævn finish og længere produktlevetid.
Match hastighed til materiale
At køre et slibemiddel for hurtigt på blødere metaller såsom aluminium kan forårsage belastning, hvor metalpartikler tilstopper den slibende overflade og reducerer skæreeffektiviteten. En smule reduktion af hastigheden på blødere legeringer forbedrer typisk både finish og slibende levetid.
Hold arbejdet køligt
Regelmæssig pause for at lade emnet afkøle forhindrer varmerelateret misfarvning på rustfrit stål og reducerer chancen for at blive vridet tyndplademetal under forlængede efterbehandlingssessioner.
Vælg mellem et slibebånd og et klaphjul til dit projekt
Sammenfattende forbliver et zirkoniumoxid-aluminiumoxid eller keramisk slibebånd det stærkeste valg til flad overflade, højvolumenfjernelse af metal, mens en klaphjul er generelt det bedre værktøj, når emnet involverer kurver, kanter, svejsninger eller tyndt materiale, der er følsomt over for varme. Mange metalforretninger har begge slibeformater ved hånden og vælger mellem dem baseret på den specifikke geometri af hvert job i stedet for at stole på en enkelt slibemiddeltype til hver opgave.
Når man sammenligner leverandører af slibebånd og klaphjul, er det værd at tjekke, om slibekorntype, klapdensitet og bagsidemateriale er klart specificeret, da disse detaljer bestemmer den faktiske skæreydelse langt mere pålideligt end prisen alene. En producent, der tilbyder begge produktlinjer side om side, gør det nemmere at matche det rigtige slibeformat til hvert trin i et metalbearbejdningsprojekt uden at skifte leverandør.