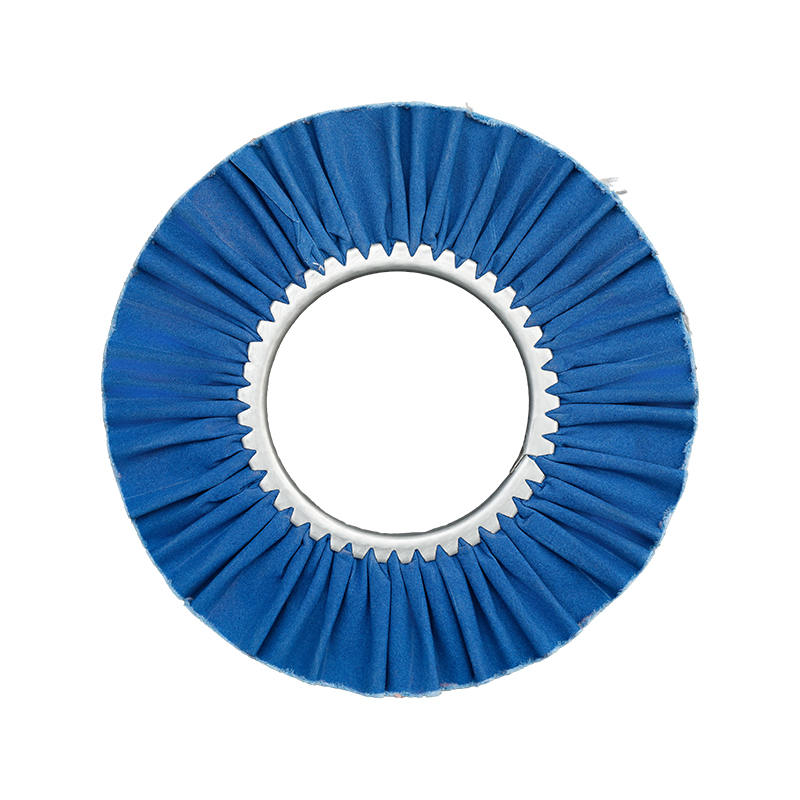
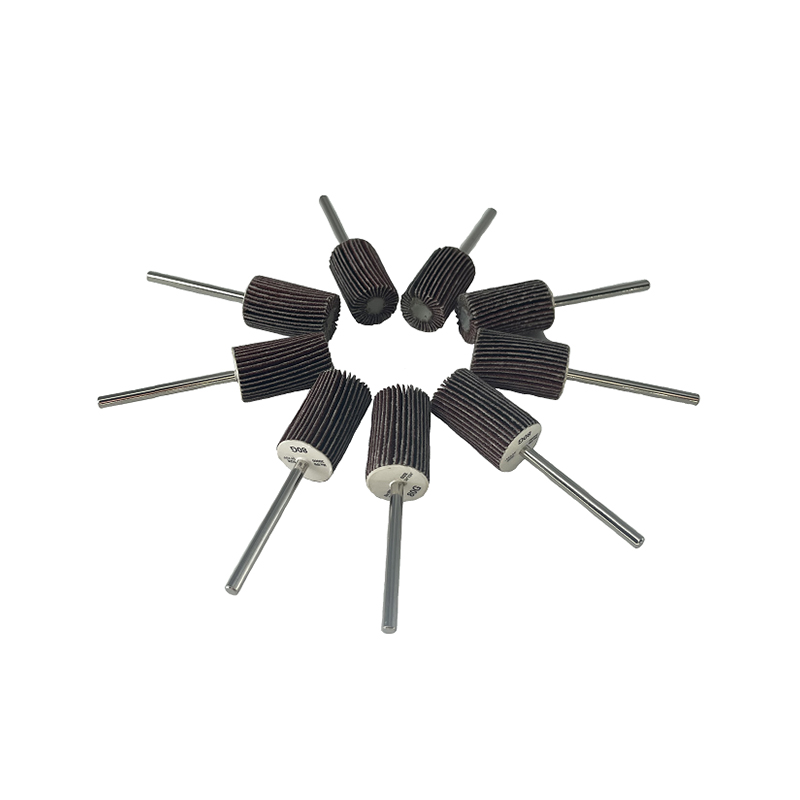
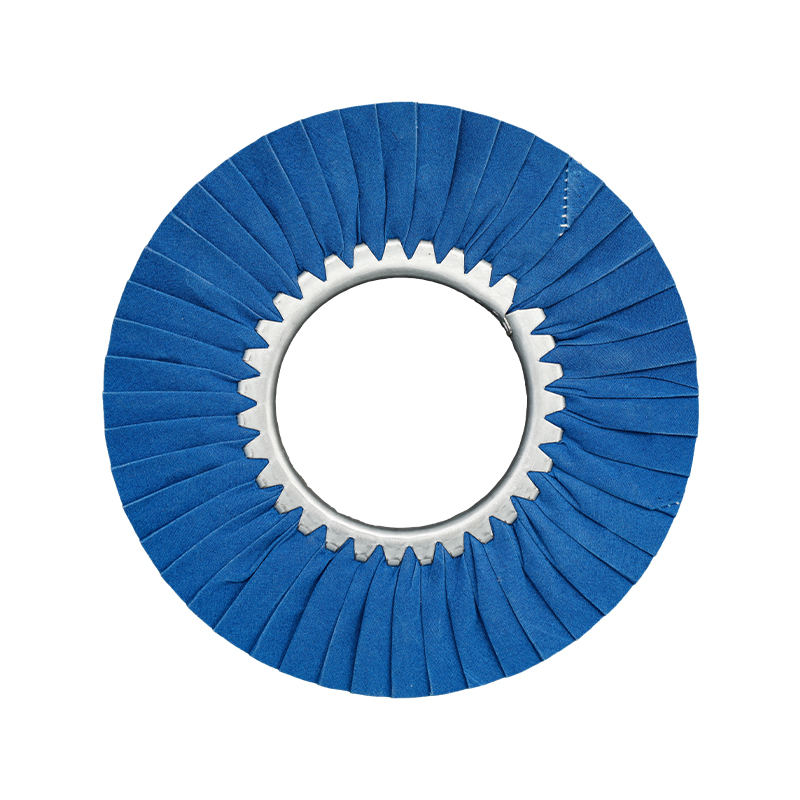
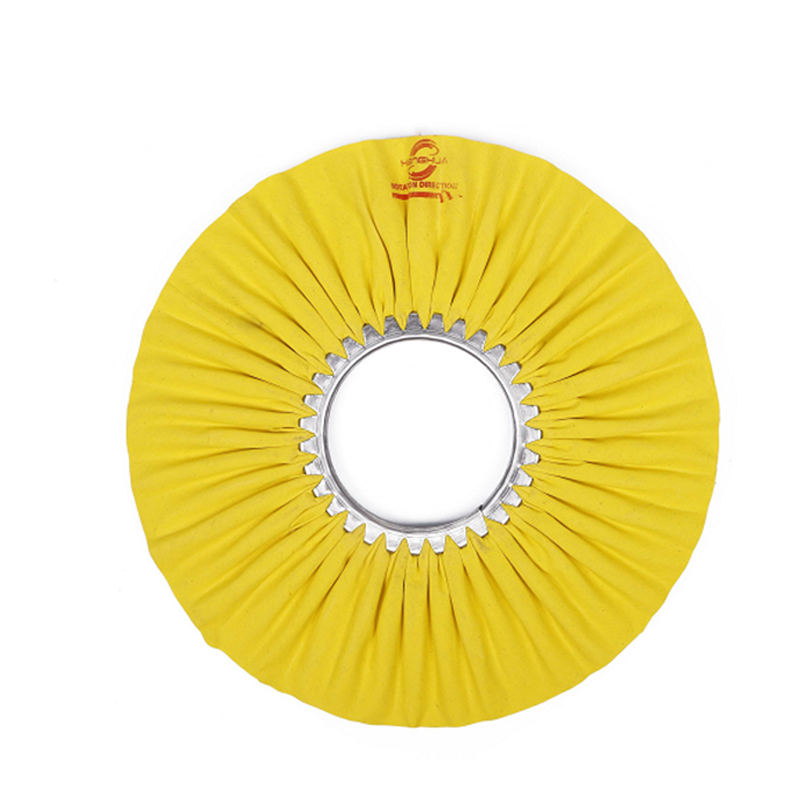
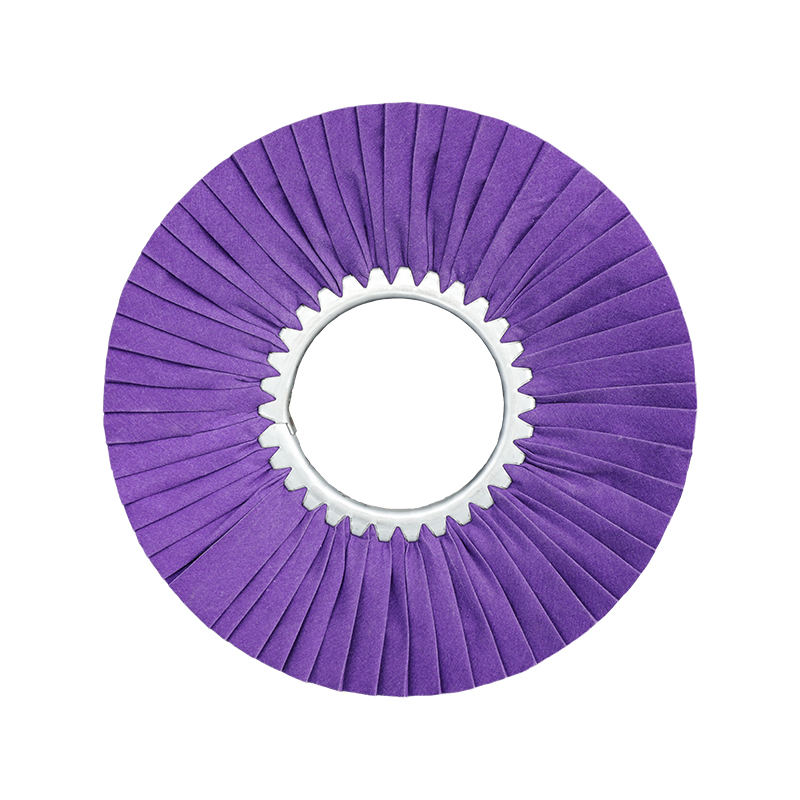
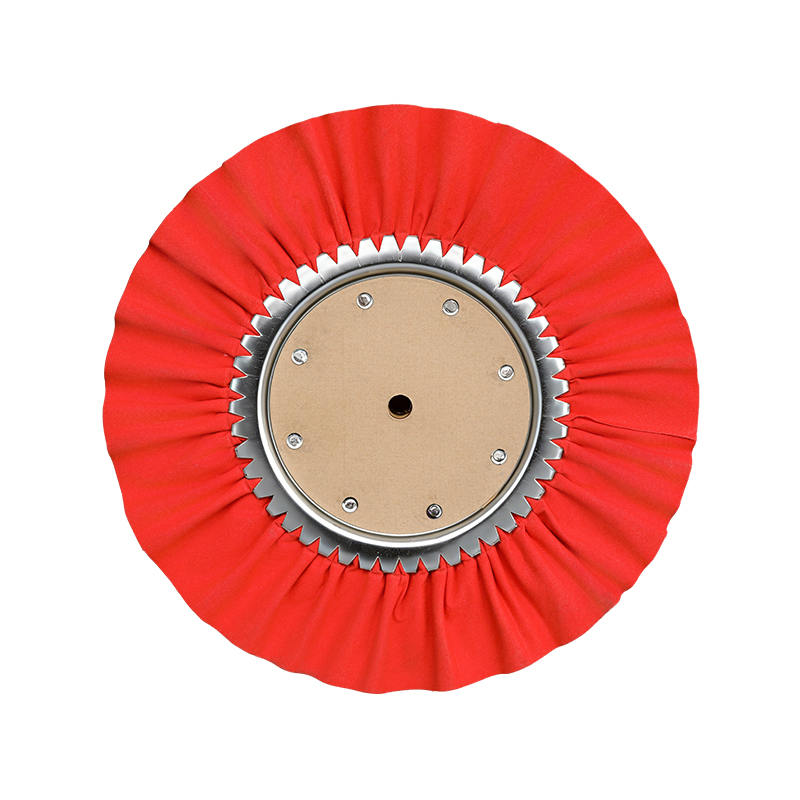
A klaphjul er et roterende slibeværktøj, der primært bruges til slibning, afgratning, blanding og polering af metal og andre overflader. Den består af flere overlappende slibeflapper, der er anbragt radialt omkring et centralt nav. Flapperne slides gradvist af under brug, hvilket konstant udsætter friskt slibende materiale - hvilket betyder, at hjulet bevarer en ensartet skæreydelse gennem hele sin levetid. Kort sagt er et klaphjul den rigtige løsning, når du har brug for kontrolleret, ensartet overfladebehandling på tværs af konturerede eller flade emner.
I modsætning til faste slibeskiver tilpasser klapskiver sig til buede og uregelmæssige overflader, hvilket gør dem særligt effektive til efterbehandling af rør, rør, aksler og profiler, som ville være svære eller tidskrævende at håndtere med flade slibeværktøjer. Denne fleksibilitet, kombineret med en relativt lang levetid, gør klaphjul til et omkostningseffektivt valg for både små værksteder og store produktionslinjer.
Værktøjet er kompatibelt med standard vinkelslibere, bordslibere, borepressere og automatiserede polermaskiner - hvilket gør det til et af de mest tilpasningsdygtige slibeprodukter, der findes i metaloverfladebehandling i dag.
Primære anvendelser af et klaphjul
Klaphjul tjener flere forskellige funktioner i metalbearbejdning og overfladebehandling. At forstå hver applikation hjælper dig med at vælge den rigtige korn, slibemiddeltype og hjulstørrelse til din opgave. Her er de mest almindelige anvendelser:
Afgratning og kantbearbejdning
Efter skæring, stempling eller bearbejdning har metaldele ofte skarpe grater og ru kanter, der kan forårsage skade under håndtering og forringe komponenttilpasningen. Klaphjul fjerner disse grater effektivt uden at udhule grundmaterialet eller ændre dimensionelle tolerancer. De fleksible klapper når let forsænkede områder og kantkonturer, som stive slibeskiver ikke kan få adgang til. Dette er kritisk i industrier som bil-, rumfarts- og præcisionsteknik, hvor kantkvalitet direkte påvirker delens pasform, monteringsnøjagtighed og slutbrugersikkerhed.
Overfladeblanding og udjævning af svejsesømme
Svejsesømme skaber ujævne kamme og varmepåvirkede zoner, der skal udjævnes før maling, belægning eller inspektion. Et klaphjul blander disse overgange rent ind i den omgivende overflade uden at skabe bratte nedstigninger. Fordi klapperne bøjer under tryk, undgår de de flade "grav-in"-mærker, som stive skiver kan efterlade, hvilket resulterer i en glattere, mere ensartet finish med færre sekundære korrektionsgennemgange nødvendige. Til både konstruktionsstål og dekorative metalprodukter sparer svejseblanding med et klaphjul betydelig tid sammenlignet med håndfiling eller gentagen slibning.
Polering og overfladeforbehandling
Finkornede klaphjul (120-korn og derover) bruges i vid udstrækning til at forberede metaloverflader før plettering, anodisering, maling eller påføring af beskyttende belægninger. De giver en ensartet overfladetekstur, der fremmer bedre vedhæftning og et mere professionelt endeligt udseende. I efterbehandlingsindustrien i rustfrit stål er sekventiel brug af gradvist finere klaphjul - fra korn 80 til 240 korn - en standard arbejdsgang for at opnå den børstede eller satinerede finish, der ses på køkkenudstyr, arkitektoniske paneler og gelændere.
Slibning og materialefjernelse
Klaphjul med grovkornet korn (40-80 korn) bruges til aggressiv spånfjernelse - formning af metal, fjernelse af rust og slibeskal eller rensning af korroderede overflader før reparation eller overmaling. De tilbyder en hurtigere skærehastighed end finkornede skiver, mens de stadig bevarer bedre kontrol end faste slibeskiver. På stærkt rustet jern eller konstruktionsstål kan et 40-korns zirkoniumoxid-aluminiumoxid-klaphjul effektivt fjerne overfladekorrosion ned til bart metal, mens det tilpasser sig eventuelle overfladeuregelmæssigheder.
Efterbehandling af konturformede og rørformede overflader
Klaphjul udmærker sig ved ikke-flade geometrier. Deres fleksible klapper omslutter buede dele - såsom rør, gelændere, fittings og skafter - og opretholder en ensartet slibende kontakt gennem hele passet. Flade skiver mister kontakt i kanterne på runde overflader, hvilket efterlader ujævne ridsemønstre eller kræver flere genplaceringstrin. Denne tilpasningsevne gør klaphjulet til det foretrukne værktøj i industrier, der beskæftiger sig med runde eller profilformede komponenter, herunder VVS, HVAC-fremstilling, møbelfremstilling og arkitektonisk metalarbejde.
Rustfjernelse og overfladerestaurering
Korroderede metaloverflader har brug for slibende behandling, før nogen beskyttende belægning kan påføres effektivt. Klaphjul fjerner overfladerust, oxidation og gamle belægninger, mens de efterlader en ren, profileret overflade, der fremmer belægningens vedhæftning. Sammenlignet med stålbørstehjul efterlader klaphjul en mere ensartet overfladestruktur og forårsager mindre metaltræthed på tyndere sektioner - en vigtig overvejelse, når du restaurerer ældre eller tyndere metalkomponenter.
Flip Wheel Grit Guide: Valg af den rigtige slibeevne
At vælge den korrekte grus er den vigtigste faktor for at få de resultater, du ønsker. Korntal refererer til størrelsen af de slibende partikler: lavere tal betyder grovere, mere aggressiv skæring; højere tal betyder finere, glattere efterbehandling. Tabellen nedenfor opsummerer almindelige kornområder og deres anbefalede anvendelser:
| Grit Range | Klassifikation | Typisk anvendelse |
|---|---|---|
| 40-60 | Groft | Fjernelse af tungt spån, rust/skalafrivning, formning |
| 80-100 | Medium | Afgratning, svejseblanding, generel slibning |
| 120-180 | Fint | Overfladeblanding, præ-coating forberedelse, børstet finish |
| 240 | Meget fint | Afsluttende polering, klargøring af spejlfinish, dekorationsarbejde |
Som en praktisk regel: start med et grovere korn for at fjerne materiale eller defekter, og gå derefter op til finere korn for at forfine overfladen . At springe gryn over fører til synlige ridsemønstre fra den forrige fase, som er svære at fjerne senere uden yderligere gennemløb. For en finish i børstet rustfrit stål kan en typisk sekvens for eksempel køre 80 → 120 → 180 korn, hvor hvert trin fjerner de ridser, der er efterladt af den foregående.
Materialer et klaphjul kan arbejde på
Klaphjul er alsidige og fungerer på tværs af en lang række materialer. Den slibemiddeltype, der er indlejret i klapperne, skal matches til arbejdsemnets materiale for de bedste resultater - brug af det forkerte slibemiddel kan forårsage forurening, tilstopning eller dårlig finishkvalitet:
- Rustfrit stål: Kræver kontamineringsfrie slibemidler såsom aluminiumoxid eller zirconiumoxidaluminiumoxid for at undgå jernpartikeloverførsel, som kan forårsage overfladefarvning og initiere korrosion under finishen.
- Kulstofstål og jern: Aluminiumoxid- og zirconiumoxid-aluminiumoxid-klaphjul håndterer disse effektivt til både slibe- og blandingsapplikationer. Zirconia aluminiumoxid foretrækkes til hårdt stål på grund af dets selvslibende kornstruktur.
- Aluminium og bløde metaller: Siliciumcarbid- eller fine aluminiumoxid-hjul forhindrer tilstopning (belastning) og giver en ren finish uden at udhule det blødere basismateriale.
- Træ: Klaphjul fungerer godt til slibning af buede træprofiler, fjernelse af gamle finishlag og klargøring af overflader til farvning eller lakering. Mellem til fine korn (80–180) er mest praktiske til træbearbejdning.
- Plast og kompositter: Finkornede hjul ved kontrollerede, lavere hastigheder kan forme og afslutte plastdele uden at smelte eller udtvære. Det er især vigtigt at holde hjulet i bevægelse for at undgå lokal varmeopbygning.
Flaphjul vs. andet slibende værktøj
At forstå, hvor et klaphjul passer i forhold til andre slibende værktøjer, hjælper dig med at træffe bedre værktøjsbeslutninger og undgå forkert anvendelse. Hver værktøjstype har styrker, der gør den velegnet til specifikke opgaver:
| Værktøj | Bedst til | Begrænsning vs. klaphjul |
|---|---|---|
| Slibeskive | Hurtig, aggressiv materialefjernelse på flade overflader | Efterlader dybe ridser; kan ikke tilpasse sig kurver; ingen efterbehandlingsevne |
| Slibebånd | Stor flad overflade efterbehandling på en bænkpudser | Kan ikke nå konturerede eller indvendige profiler; kræver stationært udstyr |
| Stålbørstehjul | Rustfjernelse og overfladerensning | Kan ikke blande eller polere; efterlader ujævn overfladetekstur; fare for trådbørster |
| Flapskive | Flad overfladeslibning og blanding i en vinkel | Mindre effektiv på runde eller rørformede profiler sammenlignet med et klaphjul |
| Klaphjul | Buede overflader, blanding, polering, afgratning, multi-grit progression | Langsommere slibefjernelse end slibeskiver på flade områder |
Den vigtigste fordel ved et klaphjul er dets kombination af fleksibilitet, ensartet finishkvalitet og lang levetid — gør det mere økonomisk pr. opgave end værktøj, der slides hurtigt eller kræver hyppige omskiftninger. I mange produktionsarbejdsgange kan et enkelt klaphjul erstatte både et afgratningstrin og et poleringstrin, hvilket reducerer de samlede værktøjsomkostninger og cyklustiden.
Industrier, der er afhængige af klaphjul
Klaphjul bruges på tværs af mange produktions- og fremstillingsmiljøer, hvor overfladekvalitet, effektivitet og værktøjstilpasning er prioriterede:
- Metalfremstillings- og svejseværksteder: Til rengøring og blanding af svejsninger på strukturelle komponenter, rammer, porte og indkapslinger før maling eller pulverlakering.
- Bilfremstilling og reparation: Efterbehandling af karrosseripaneler, udstødningskomponenter, chassisdele og rullebursrør, der kræver glatte, malingsklare eller svejseforberedte overflader.
- Produktfremstilling af rustfrit stål: Forarbejdning af køkkenudstyr, fødevareforarbejdningsmaskiner, bordplader og arkitektoniske beslag, hvor en ensartet børstet eller satinfinish er specificeret.
- VVS og VVS: Efterbehandling af rørender, fittings, ventilhuse og kanalsamlinger før samling eller påføring af beskyttende belægning.
- Træbearbejdning og møbelfremstilling: Formning af konturlister, udglatning af stolespindler og klargøring af buede overflader til farvning eller lakering.
- Smykker og præcisionsmetalarbejde: Finkornede klaphjul bruges i form med lille diameter for at få adgang til stramme områder på støbegods og håndfremstillede stykker før den endelige polering.
Hvordan man bruger et klaphjul korrekt
At få mest muligt ud af et klaphjul kræver den rigtige teknik, opsætning og bevidsthed om sikkerhedspraksis. Dårlig teknik reducerer hjulets levetid, giver ujævne resultater og kan skabe farer:
- Match arbor og RPM-vurdering: Brug altid et klaphjul, hvis maksimale omdrejningstal er lig med eller større end værktøjets ubelastede hastighed. Overskridelse af den nominelle hastighed kan få hjulet til at gå i opløsning under brug - en alvorlig sikkerhedsrisiko.
- Påfør let, konstant tryk: Lad slibemidlet gøre arbejdet. For stor nedadgående kraft kollapser klapperne for tidligt, fremskynder slid og reducerer finishkvaliteten. Hjulet skal kontakte arbejdsemnet med moderat indgreb, ikke tvinges ind i det.
- Hold hjulet i bevægelse: At bo på ét sted forårsager ujævn materialefjernelse og varmeopbygning, der kan misfarve rustfrit stål eller skæve tyndere metaller. Brug jævne, overlappende gennemløb i én konsekvent retning.
- Fremskridt gennem gryn: Til poleringsapplikationer skal du begynde med et grovere korn for at fjerne kalk, svejsninger eller dybe ridser, og derefter skifte til finere korn for at forfine finishen. Hvert korntrin skal fjerne de ridser, der er efterladt af den forrige, før du går videre.
- Bær passende PPE: Øjenbeskyttelse (sikkerhedsbriller eller ansigtsskærm), handsker og en støvmaske eller åndedrætsværn er afgørende, når du bruger et roterende slibehjul. Flyvende affald og fint metalstøv er reelle farer.
- Efterse hjulet før brug: Tjek for beskadigede, manglende eller delaminerende klapper før montering. Et beskadiget hjul bør kasseres i stedet for at blive brugt.
Nøglefaktorer ved valg af klaphjul
Ikke alle klaphjul er lige. Ydeevnen varierer betydeligt baseret på konstruktionskvalitet, slibemiddeltype og dimensionelle specifikationer. Når du køber et klaphjul, skal du evaluere disse faktorer omhyggeligt:
- Slibende materiale: Aluminiumoxid passer til almindeligt arbejde på de fleste metaller; zirconia aluminiumoxid er selvslibende og bedre egnet til hårdere stål og kraftig slibning; siliciumcarbid foretrækkes til ikke-jernholdige metaller, sten og hårde materialer.
- Baggrundsmateriale: Stofbagside giver højere holdbarhed, fleksibilitet og modstandsdygtighed over for rivning under belastning; papirbagside er mere økonomisk, men mindre holdbar under vedvarende eller hårdt tryk.
- Diameter og bredde: Større diametre dækker mere overfladeareal pr. rotation og er velegnede til åbne flade overflader; mindre diametre passer til borepatroner og bruges til detaljearbejde. Bredde påvirker, hvor meget kontaktareal der opretholdes på buede overflader - bredere hjul fungerer bedre på rør og aksler med større diameter.
- Tæthed af klapper: Flere klapper pr. hjul giver generelt en glattere finish og længere levetid; et lavere flapantal tillader mere aggressiv skæring og bedre varmeafledning - nyttigt til tunge opgaver med fjernelse af sav.
- Arbor hul størrelse: Skal matche spindlen på din slibemaskine, boremaskine eller polermaskine nøjagtigt for at sikre sikker, afbalanceret rotation. Almindelige størrelser inkluderer 6 mm, 8 mm og 1/4-tommer skafter til håndholdt værktøj.
- Bindingskvalitet: De klæbende eller harpiksholdende klapper til navet bestemmer, hvor godt hjulet holder under varme og tryk. Hjul med dårlig vedhæftning fælder for tidligt, hvilket reducerer både ydeevne og sikkerhed.
For produktionsmiljøer, en zirkonia-aluminiumoxid med høj densitet stofbagside klaphjul giver typisk den bedste balance mellem skærehastighed, finishkvalitet og hjullevetid. Til lettere arbejde eller afsluttende poleringsfaser er en finkornet aluminiumoxidskive på en stofbagside det praktiske valg.
Almindelige fejl, der skal undgås ved brug af klaphjul
Selv erfarne førere laver fejl, der reducerer ydeevnen og forkorter hjulets levetid. At være opmærksom på disse faldgruber hjælper dig med at få ensartede resultater:
- Brug for groft korn til den sidste fase: Efterbehandling med et 60-korns hjul, når et 120-korn er påkrævet, efterlader synlige ridselinjer, der kræver yderligere korrigerende gennemløb - spilder tid og forbrugsstoffer.
- Anvendelse af for stort pres: Dette kollapser klapstrukturen, gør hjulet til et solidt kontaktpunkt i stedet for et fleksibelt og forkorter hjulets levetid dramatisk uden at forbedre skærehastigheden.
- Krydskontaminerende slibemidler: Ved at bruge et klaphjul, der tidligere er brugt på kulstofstål på et emne af rustfrit stål, overføres jernpartikler til overfladen, hvilket fører til rustpletter under finishen. Dediker separate hjul til jernholdige og ikke-jernholdige materialer.
- Ignorerer RPM-kompatibilitet: Montering af et hjul, der er klassificeret til et lavere omdrejningstal, på en slibemaskine med højere hastighed, risikerer hjulfejl under drift. Kontroller altid hjulets maksimale hastighed inden brug.
- Ukorrekt opbevaring af hjul: Udsættelse for fugt, varme eller kemiske dampe kan nedbryde slibebindingen. Opbevar klaphjul på et tørt, køligt sted væk fra opløsningsmidler og olier.
At undgå disse fejl forlænger ikke kun hjulets levetid, men sikrer også, at dine færdige overflader opfylder den påkrævede kvalitetsstandard første gang – hvilket reducerer efterbearbejdning og materialespild.